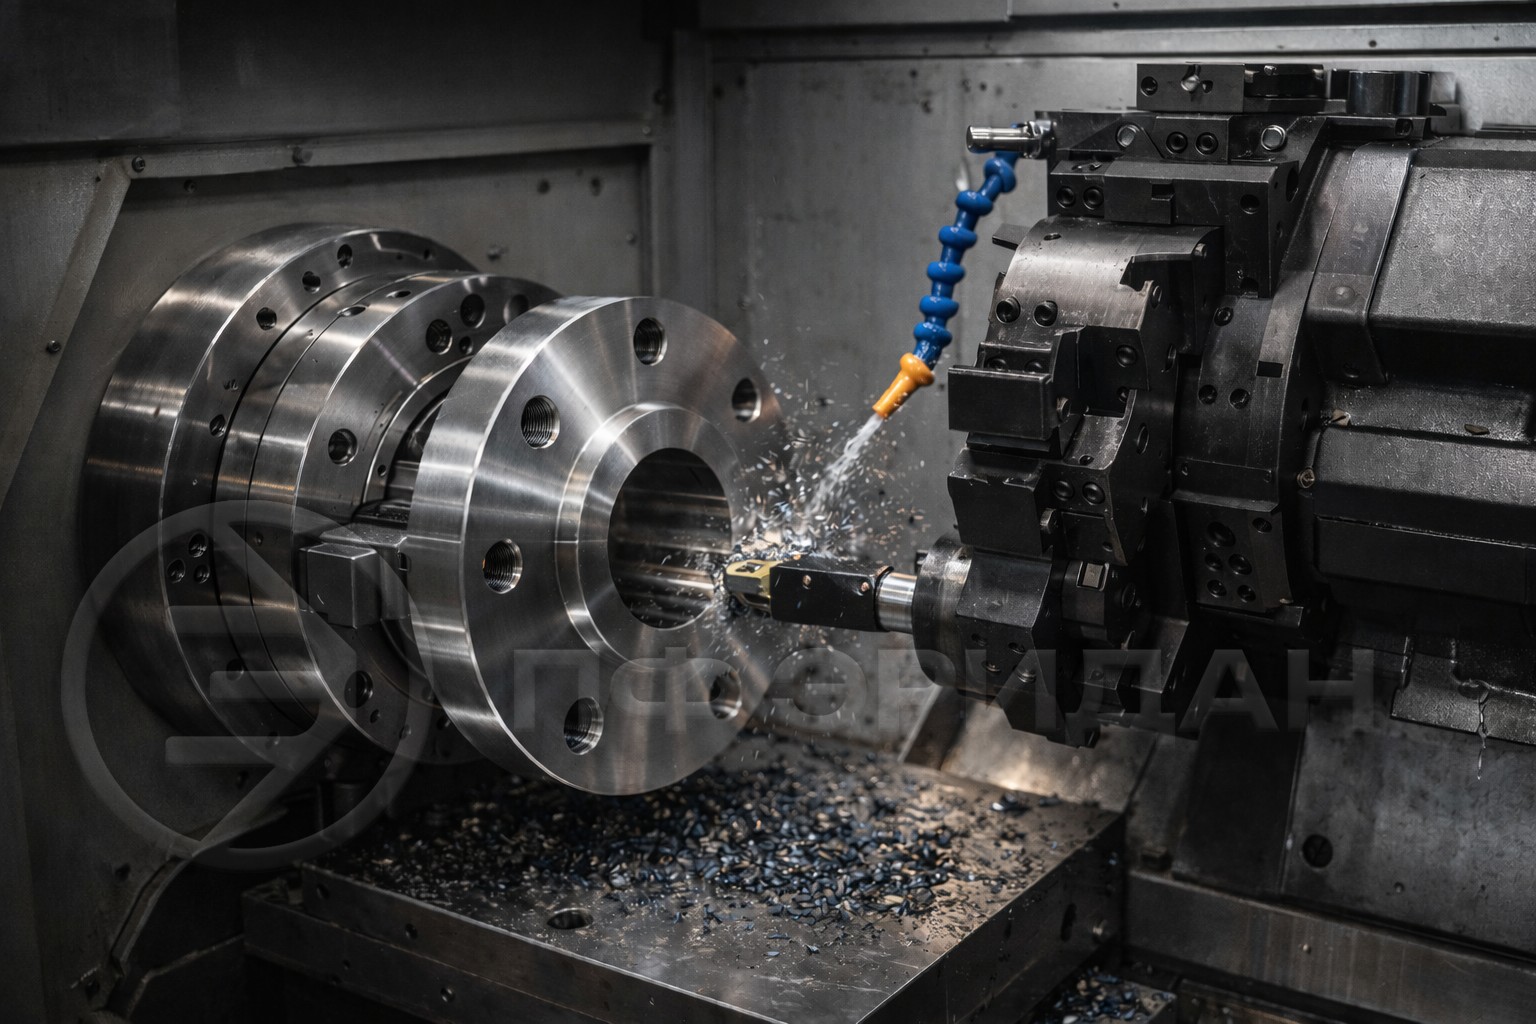
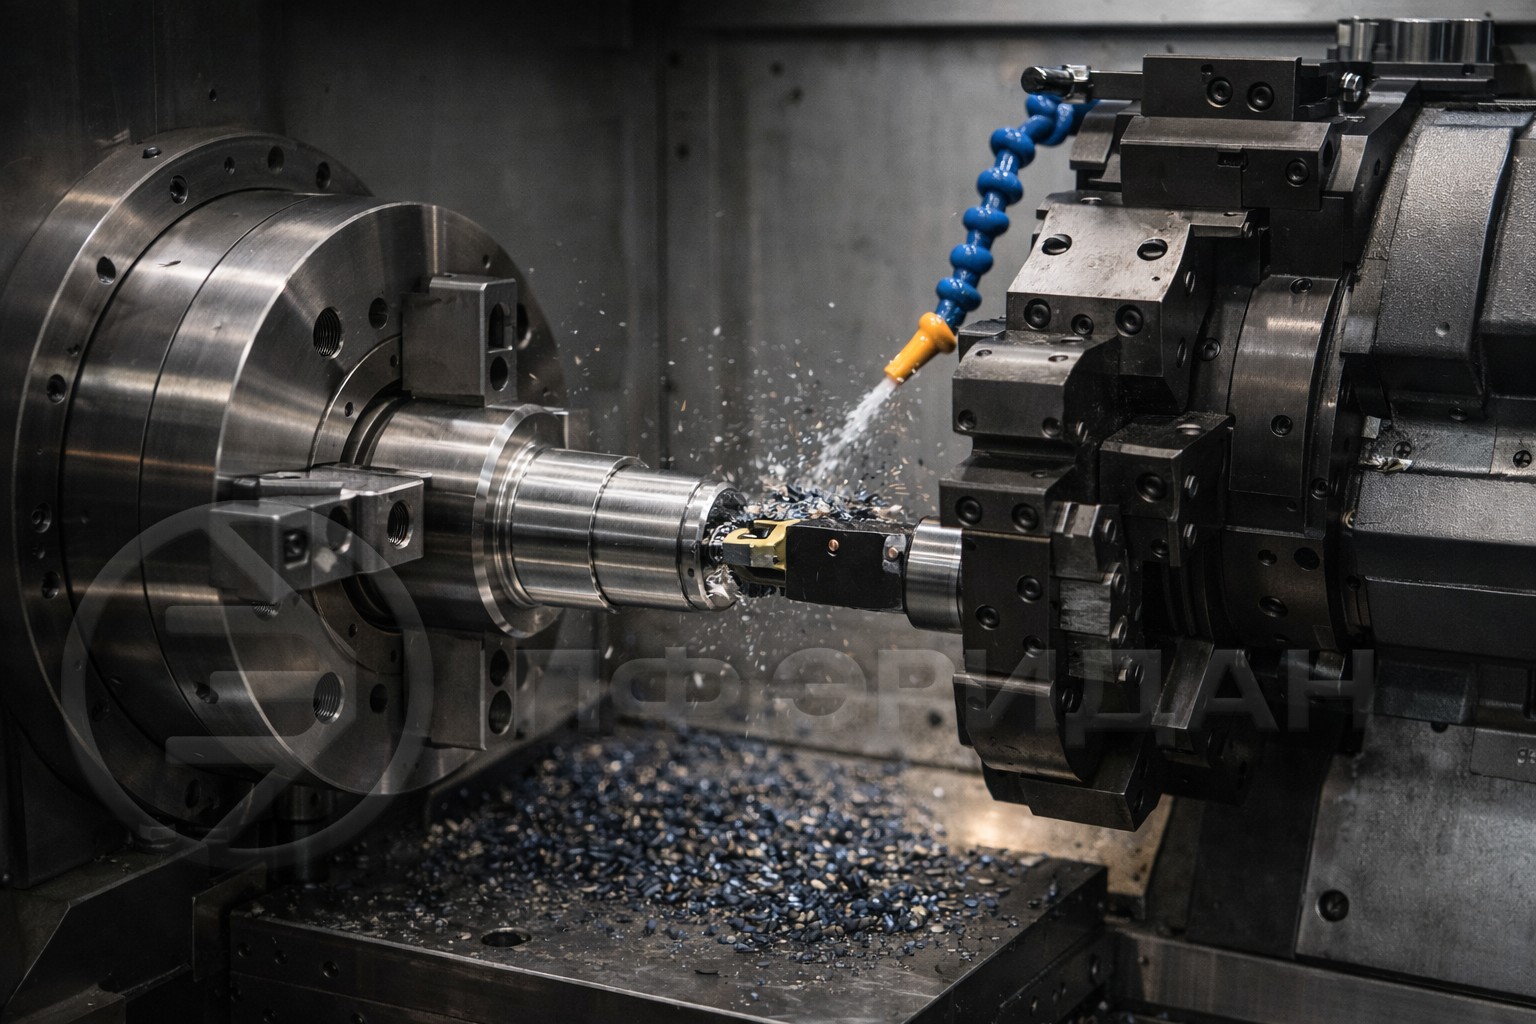
Токарные работы на сверлильном станке – моментальная скорость создания элемента, высокая повторяемость при изготовлении партий деталей. После сверления на оборудовании сразу возможно выполнить развертывание, зенкерование или расточку, обеспечивая нужную шероховатость и максимальное соответствие параметрам в проекте.
Работаем на станках, на которых возможно моментально изготовить элементы со сквозными и глухими отверстиями, фасками, зенковками и сверлением под углом. Установка моментально адаптируется под техническое задание – это дополнительно экономит время.
Рассверливание, зенкерование и развёртывание могут выполняться отдельно или последовательно – одна операция за другой.
Рассверливание – черновая обработка для увеличения диаметра предварительно просверлённого отверстия и устранения слоя припуска. Зенкерование – промежуточный этап для достижения точной геометрии поверхности детали, выравнивания стенок и дна отверстия. Развёртывание – финальная чистовая обработка, обеспечивающая минимальную шероховатость и высокую точность формы изделия.
Цепочка операций часто применяется в процессе изготовления прецизионных отверстий: под посадку штифтов, валов и направляющих.
Подробнее о том, для чего нужна каждая операция и как выполняется на токарных и сверлильных станках:
| Вид работ | В каких случаях используется | Как проводится |
| Рассверливание |
|
Обработка производится на скорости до 40 оборотов в минуту. Если используются свёрла с пластинами из твёрдых сплавов, то работа происходит на скорости около 60-80 оборотов. Время обработки зависит от значений диаметра - чем оно меньше, тем выше должна быть скорость рассверливания Чтобы сделать глубокие отверстия, подбираются свёрла с одним зубом. Выбираем это приспособление для работ потому, что со сверлом с двумя зубьями точно произойдёт перекос сверла в процессе обработки |
| Зенкерование |
|
Проводится, когда отверстие уже просверлено. Просверливание и зенкерование выполняются за одну установку элемента |
| Развёртывание |
|
Производится с применением машинной развёртки, которая установлена в задний патрон или бабку станка. Во время обработки выдерживается строгое осевое направление подачи и используется охлаждающая жидкость для отвода тепла и удаления стружки |
Не всегда эти три операции проводятся одна за другой, в некоторых случаях их выполняют отдельно. Например, когда нужно разделить задачи по технологии сборки отверстие сначала сверлят, затем деталь проходит термическую обработку и только после этого выполняют завершающее зенкерование или развёртывание. В данном случае так следует сделать, чтобы избежать деформаций, компенсировать посадки после сборки и устранить термические напряжения в материале.
Отдельное выполнение операций нужно и в случае, когда требуется контроль качества после каждого этапа создания детали – это часто встречается у сложных проектов. Например, после сверления и зенкерования проверяется соосность отверстий. Если всё нормально, то проводится развёртывание.
Подойдёт ли поэтапное выполнение операций или раздельное, будет известно после того, как операторы и инженеры изучат проект. Оставляйте заявку на сайте, чтобы узнать нюансы изготовления и получить готовую деталь в ближайшее время.
Оба процесса - разные, хотя часто связаны между собой и выполняются на одном и том же оборудовании. Зенкерование - процесс расширения и повышения точности уже созданного отверстия, проводится инструментом зенкер.
Зенкование - операция по снятию фасок, выполнения конического или цилиндрического углубления в отверстии под головку винта или болта, а также для устранения шероховатостей на поверхности элемента. Работы проводятся зенковкой - инструментом с большим количеством лезвий, форма которого приспособлена под коническую обработку.
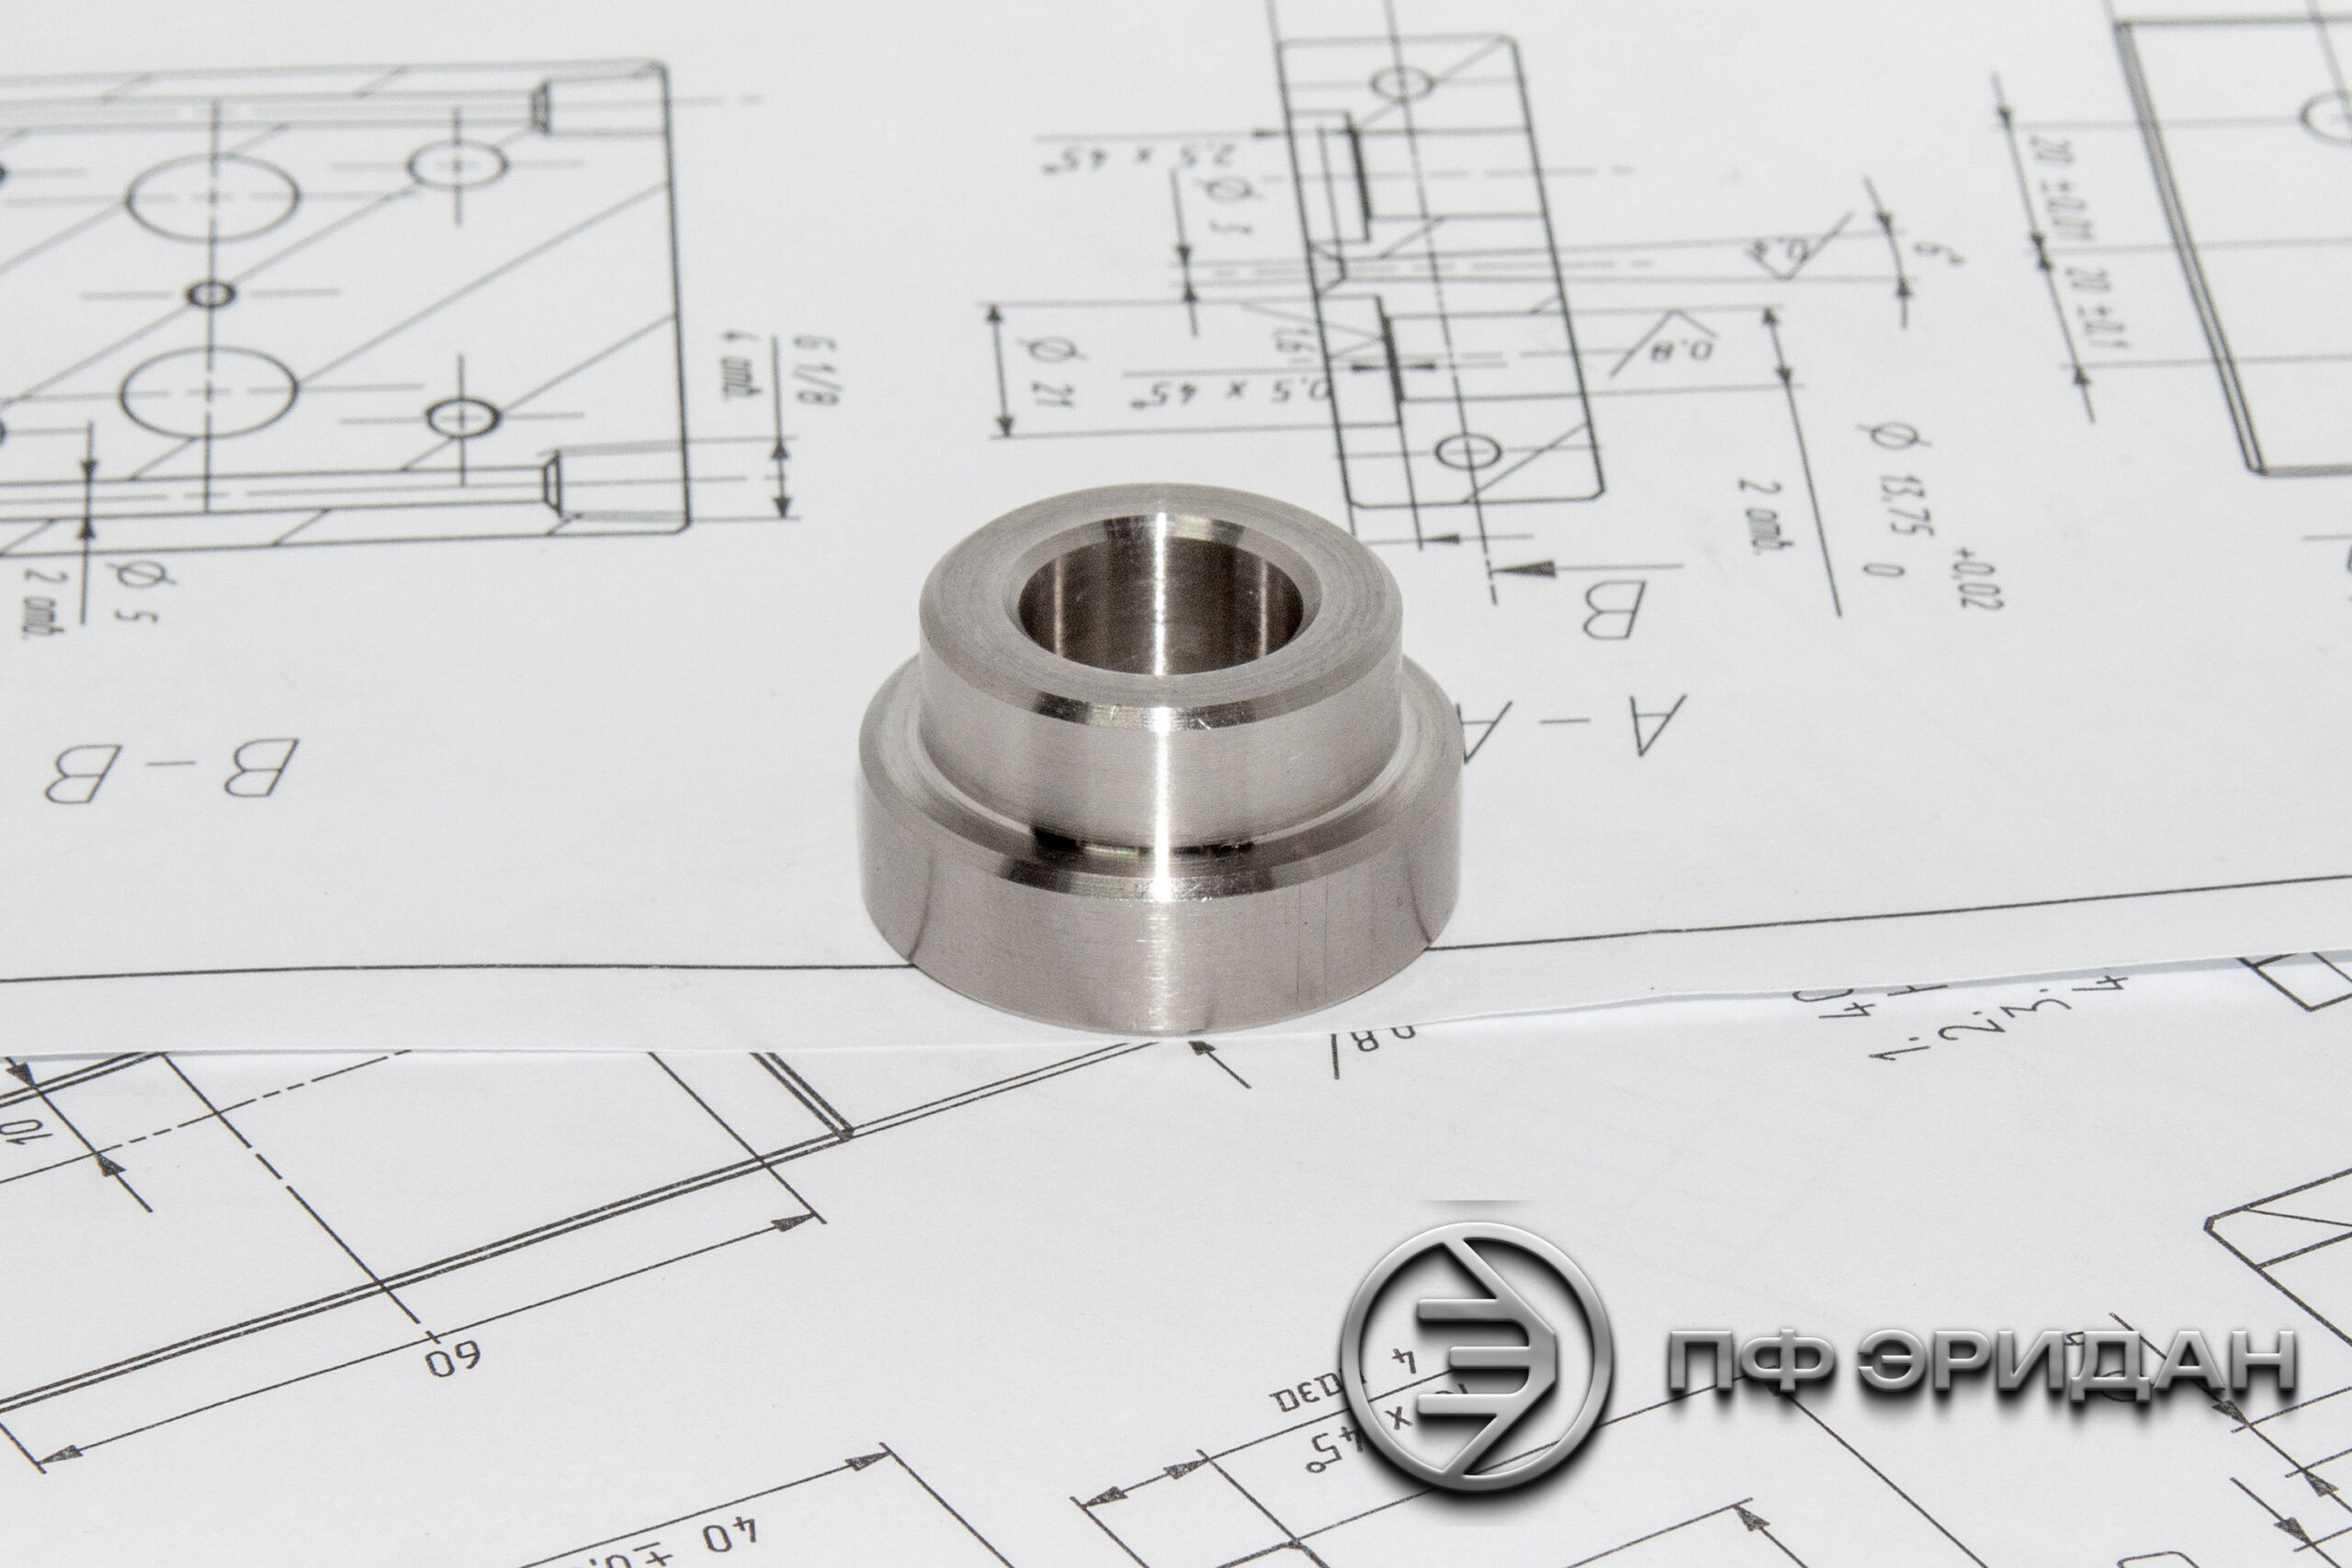
Ещё одно преимущество токарных сверлильных фрезерных работ – в том, что с помощью зенкерования возможно достичь шероховатости на уровне до Ra1,25 и точности – до 8 квалитета, а рассверливание и сверление позволяют достичь соответствия точности 10-му квалитету и шершавости – 80 мкм. Развёртывание позволяет достичь шероховатости до Ra0,63 и точности до 6 квалитета.
Точность до 8 квалитета и уровень шершавости поверхности до Ra1,25 – хороший стандарт для большинства механических соединений средней точности (втулок, пальцев, осей в машиностроении, посадочных отверстий под подшипники скольжения). Гладкость поверхности – 8 мкм и точность по 10 квалитету важны там, где точность геометрии не критична, а сама обработка нужна на этапе заготовки. Шероховатость Ra 0,63 и точность до 6 квалитета подходят для прецизионных посадочных отверстий под подшипники, направляющие и шлифованные валы, а также для деталей гидравлики и пневматики, для которых важны минимальные зазоры и герметичность.
Чтобы достичь точной геометрии и совпадения размеров с проектом у валов, втулок, корпусов, отверстий под штифты и направляющих работаем на Ray Feng RC-32 – высокоточном токарном станке, который не создаёт вибраций и проводит полную обработку без переустановки заготовки. Помимо этого станка для создания элементов разной степени сложности используем DMTG CKS500 и DMTG CKS360 с ЧПУ. Первая установка подходит для изготовления массивных элементов, а вторая - для серии мелких и средних деталей.
Для токарных и сверлильных работ используем современное оборудование, а также наиболее подходящие для тех или иных деталей сплавы и металлы. Работаем на своём и давальческом материале. Подробно консультируем о том, какой сплав больше подойдёт для того или иного проекта.


Чтобы изготовить деталь, мастерской нужны:
Чертеж с размерами и диаметрами отверстий;
Образец старой детали (если чертежа нет);
Материал, если вы хотите использовать свой.
Если нет чертежа, деталь можно снять с образца: мастер проведет замеры штангенциркулем и микрометром, составит эскиз и согласует его с вами.
После этого можно точно повторить деталь или даже улучшить её, если изначально она ломалась из-за слабого материала.
Срок зависит от трех факторов:
Сложность детали – вал с одним отверстием можно сделать за 1–2 часа, а корпус с 10 отверстиями и резьбами займет день.
Материал – сталь обрабатывается дольше, чем алюминий или пластик.
Наличие чертежа – если у вас есть точные размеры, работа идет быстрее, а если нужно снять размеры со старой детали – добавляется время на замеры.
В среднем простая деталь готова в течение одного дня, а партия одинаковых деталей — в течение 2–5 дней.
Современные токарно-сверлильные станки обеспечивают:
Диаметр с точностью до 0,01–0,05 мм;
Отверстия с идеальной соосностью;
Гладкую поверхность без заусенцев.
Простыми словами, если нужно, чтобы вал вращался без биения, а болт входил в отверстие без люфта, токарно-сверлильная обработка дает такой результат.
Для особо точных деталей применяют шлифовку и доводку, если это требуется по чертежу.