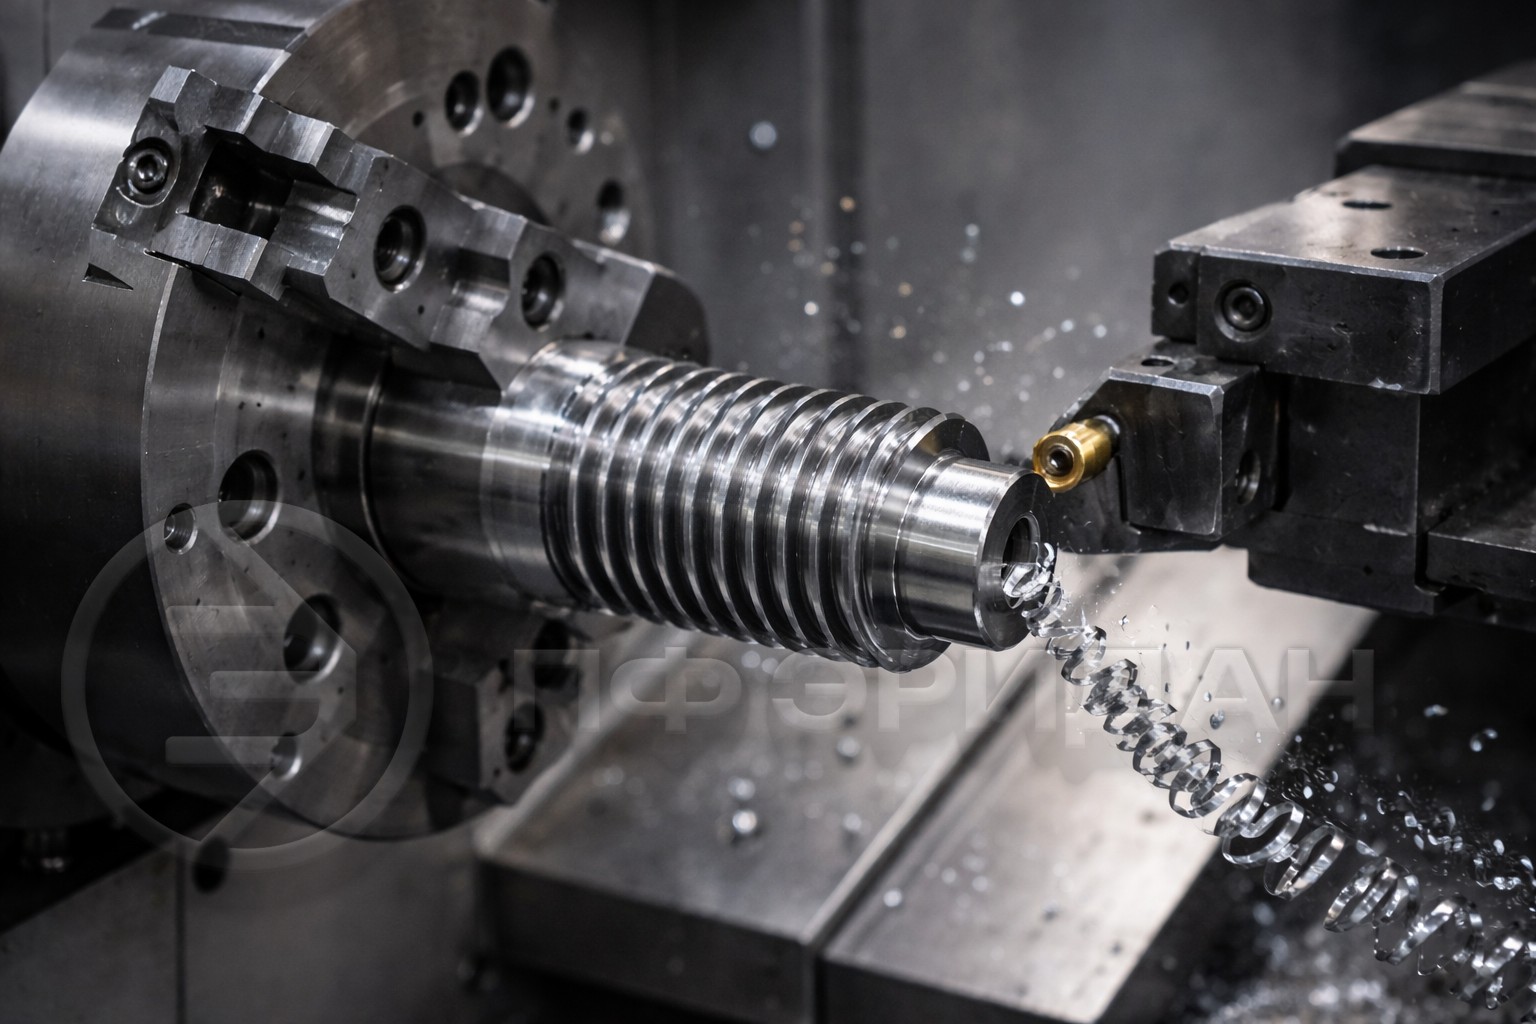
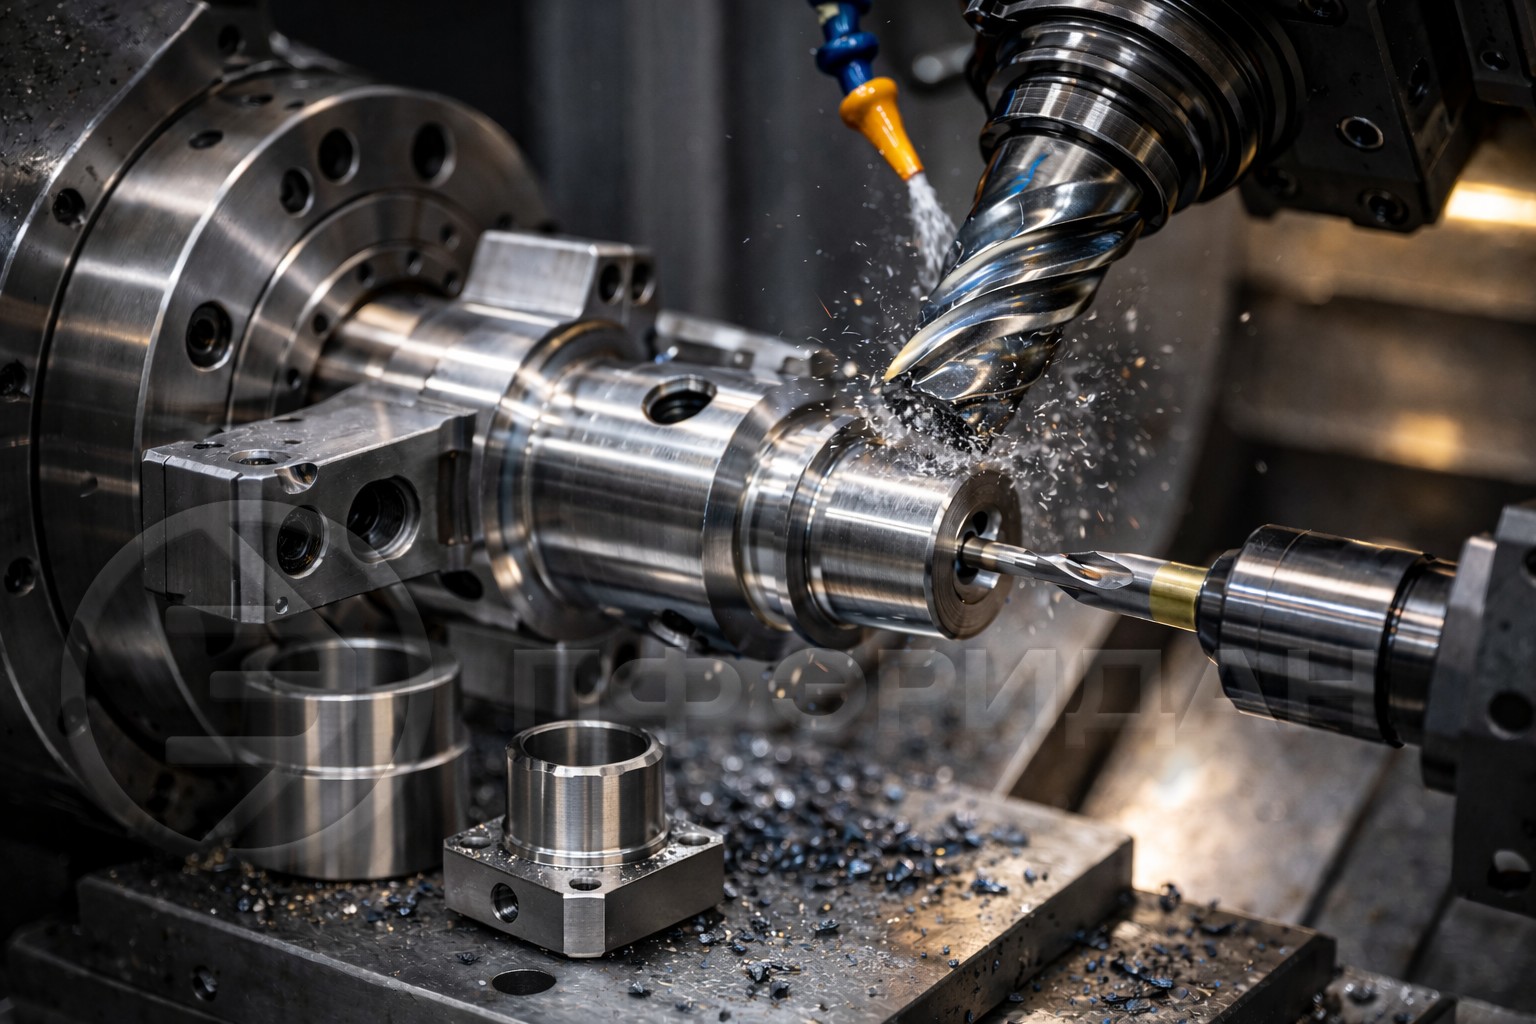
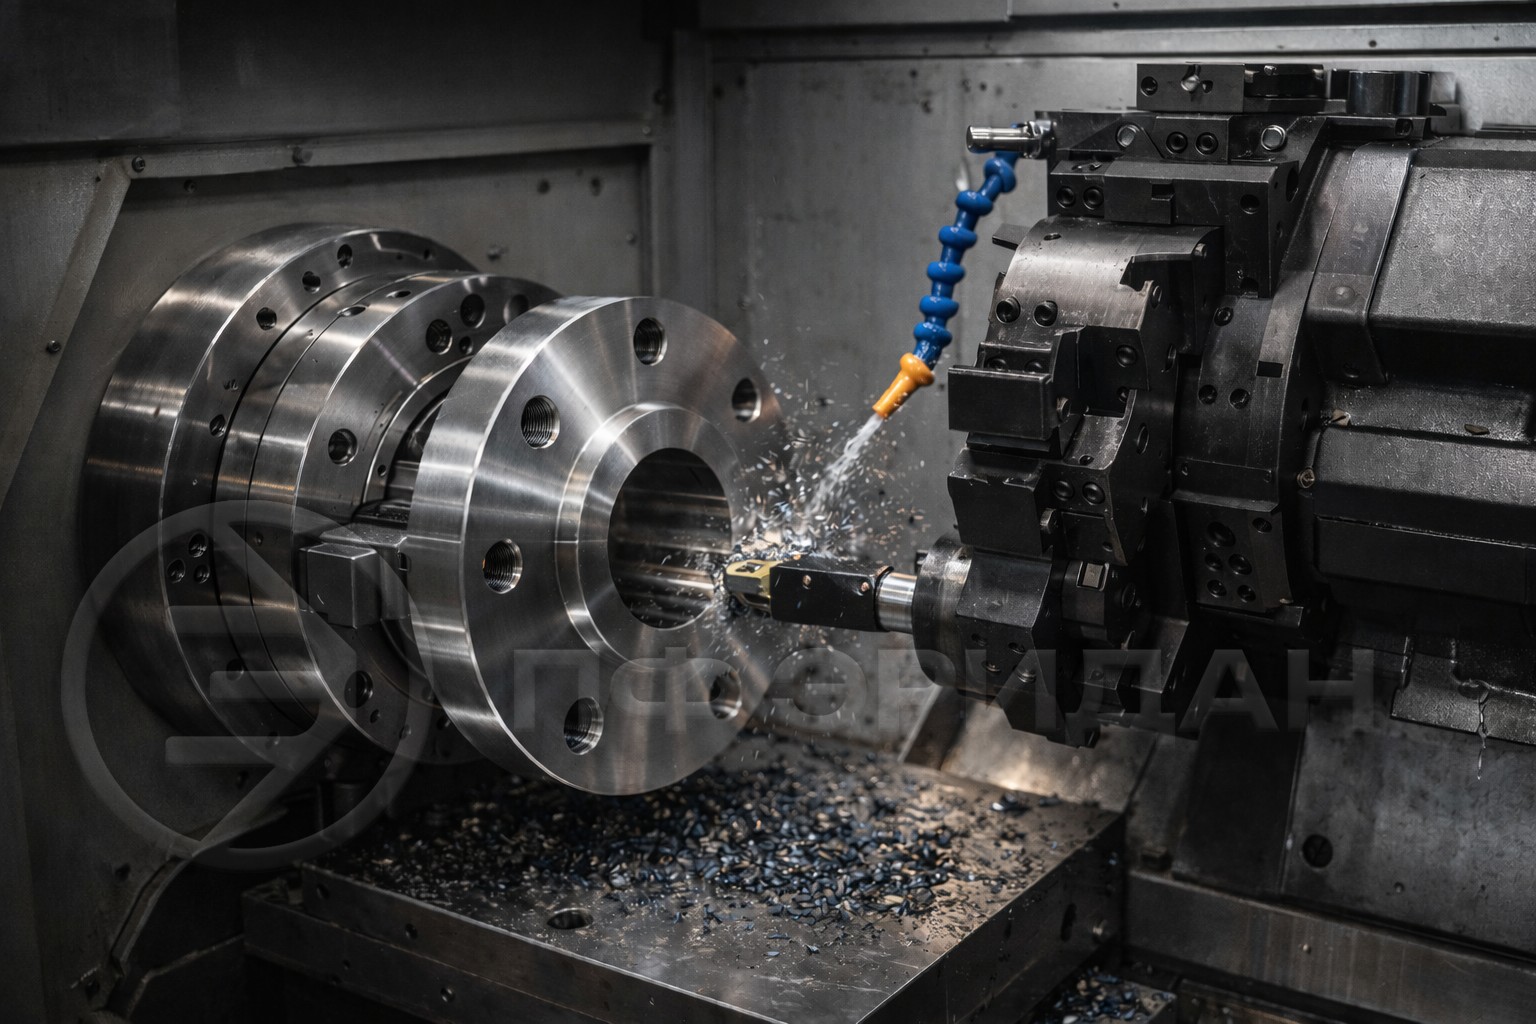
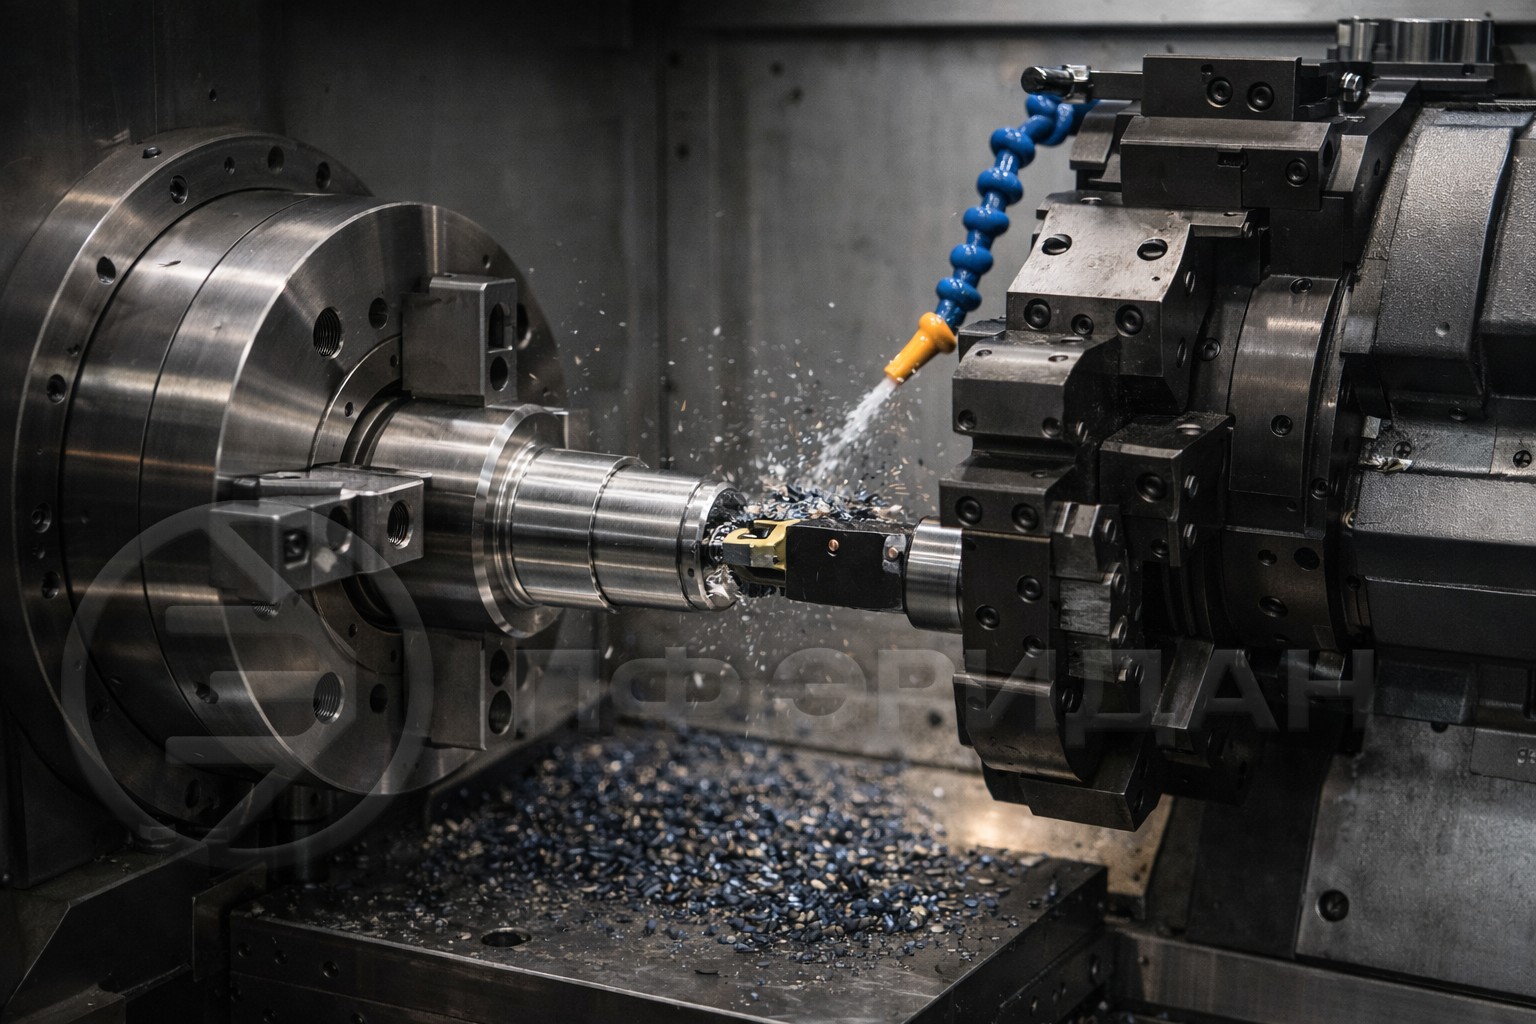
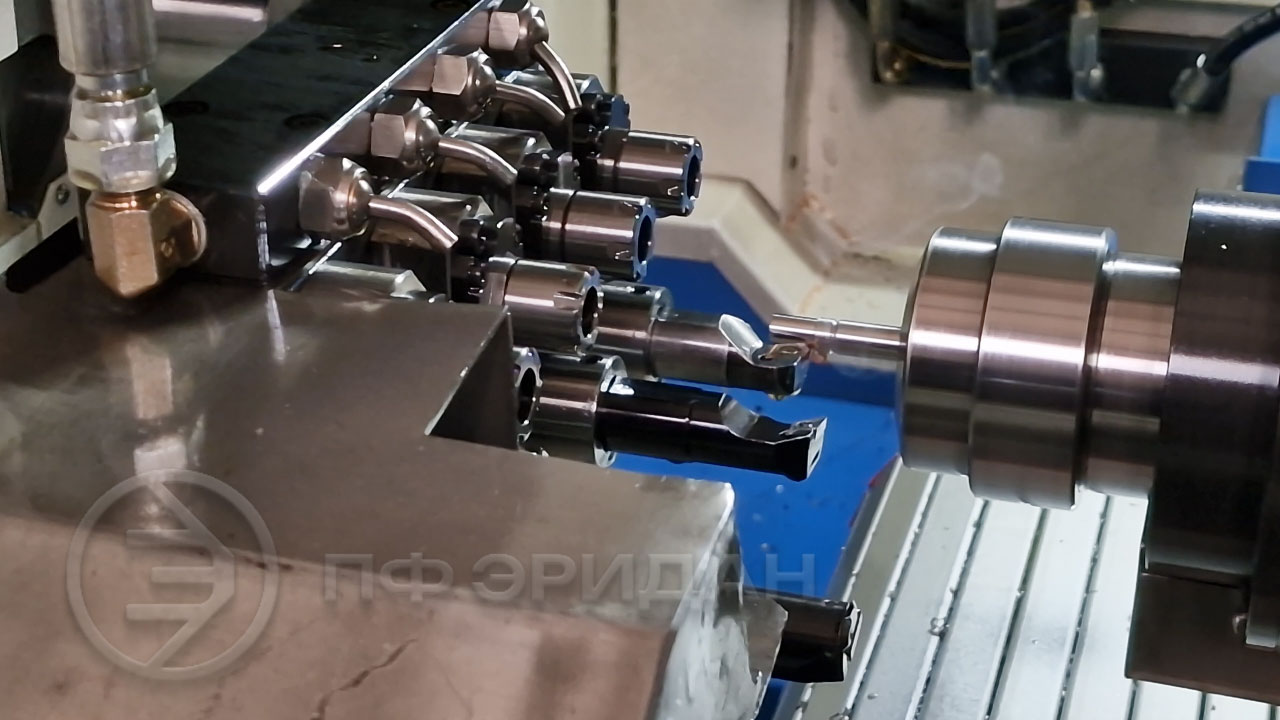
В ходе обработки на токарно-револьверном станке выполняется сразу несколько операций: сверление, фрезерование, точение, развёртывание. При этом действия реализуются без перемены положения детали. Одновременное выполнение задач и скорость можно достичь только на револьверном станке с устройством, у которого размещаются резцы и сменные инструменты. Оборудование переходит от одной операции к другой, когда головка поворачивается, но будущий элемент сам по себе не двигается.
Операторы компании «Эридан» сокращают время изготовления и делают всё, чтобы результат получился как в проекте – подходящей формы и с нужными особенностями поверхностей.
Вид работ подходит для массового производства деталей, а также изделий, в которых важна идеальная повторяемость и минимальное отклонение от заданных параметров. Также обработка нужна для элементов, с простой формой или геометрией средней сложности – круглых и цилиндрических деталей.
Примеры конкретных изделий, для которых подходит этот способ:
| Проект | Для чего нужна токарно-револьверная обработка |
| элементы сложной формы для корпусов: втулки, валы, стаканы, блоки |
|
| изделия из материалов, которые сложно поддаются обработке: сопла, диски, турбинные лопатки |
|
| колёса с зубьями, поршни, валы подшипников |
|
| изделия с форсунками, пресс-формами, распылителями |
|
| мелкие элементы с резьбой (гайки, винты) |
|
Токарно-резьбовая обработка позволяет снять вопрос того, войдёт ли изготовленный элемент в устройство. Это важно при заказе на втулки и валы, которые используются в установках.
Главное отличие револьверных станков от обычных винторезных - в том, что первые более точные и быстрые за счёт наличия головки с несколькими отверстиями. В каждое из них устанавливается нужный инструмент.
Самый распространённый вариант – шестигранная головка с вертикальной осью вращения и шестью гнёздами, в которые вставляют инструмент. Также при изготовлении популярны модели станков с осями вращения, имеющими 12-16 отверстий. При этом на таком оборудовании может быть и ЧПУ, которое обеспечивает повторяемость размеров.
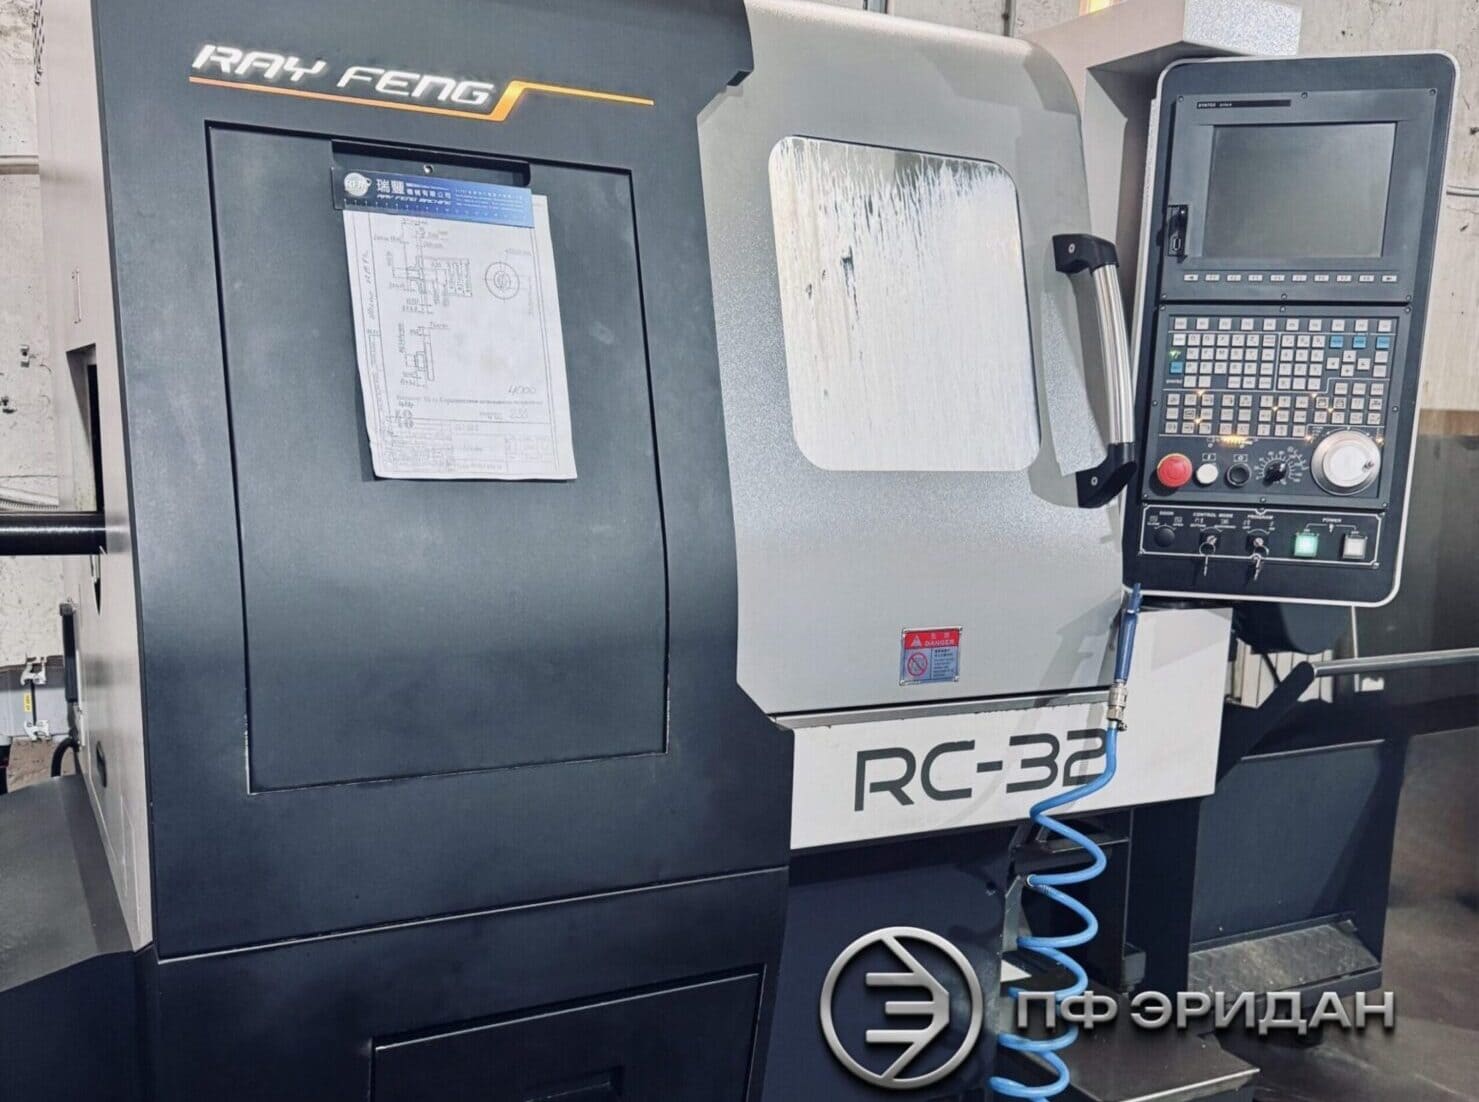
В «Эридан» выполняем заказы на Ray Feng RC-32 – подходит для работы с цилиндрическими, фасонными и коническими поверхностями. С помощью установки подрезают торцы, растачивают и нарезают резьбу на деталях. У станка – 32 (!) гнезда для смены нескольких типов инструментов.
Чего позволяет достичь такое количество отверстий на головке:
При этом обработка с Ray Feng RC-32 аккуратна – станок снимает нужное количество материала, поэтому каждый элемент на 100 % подойдёт для оборудования. Всё, что требуется от клиента – корректно указать параметры в чертеже.
Обработка на револьверных станках требует не только современного оборудования, но и соблюдения ряда тонкостей. Проекты бывают разной степени сложности, но заказы на токарно-револьверную обработку объединяет запрос на критически высокую точность, поскольку детали в дальнейшем будут использоваться в качестве механизма или дополнительного элемента конструкций машин и транспорта.
Что позволяет быть уверенными в качестве изделий, независимо от сложности эскиза:
При поступлении заказа проект изучают инженеры и операторы. При необходимости профессионалы рекомендуют выбрать другой материал, чтобы достичь лучших характеристик.
После выполнения размеры элементов проверяются высокоточными приборами: калиперами, микрометрами, лазерными измерителями.
Процесс производства максимально автоматизирован, а поступающие чертежи и эскизы проверяются и корректируются инженерами при необходимости и только по согласованию с заказчиком. Выполняем токарно-револьверные работы любой сложности – от гаек до корпусов клапанов.


Современные токарно-револьверные станки обеспечивают высокую точность — в пределах ±0,01 мм, а при индивидуальных настройках — ещё выше. Поверхность после обработки получается гладкой, соответствующей классу чистоты 6–8, что позволяет избежать дополнительной шлифовки или доработки в ряде случаев. Всё зависит от требуемого допуска и материала заготовки.
Токарно-револьверная обработка чаще всего используется для средне- и крупносерийного производства, где важна скорость и повторяемость. Однако многие мастерские берут и мелкие партии — от 10–20 штук, а иногда и единичные детали, особенно если они сложные и требуют точной геометрии. Всё зависит от сложности детали и загруженности оборудования.
Мы можем обрабатывать большинство распространённых материалов:
конструкционные стали (включая нержавеющие),
цветные металлы (латунь, медь, алюминий),
некоторые твердые и термостойкие сплавы,
технические пластики (например, капролон, фторопласт).
Перед запуском уточняется тип материала, поскольку от него зависит выбор инструмента и режим обработки.