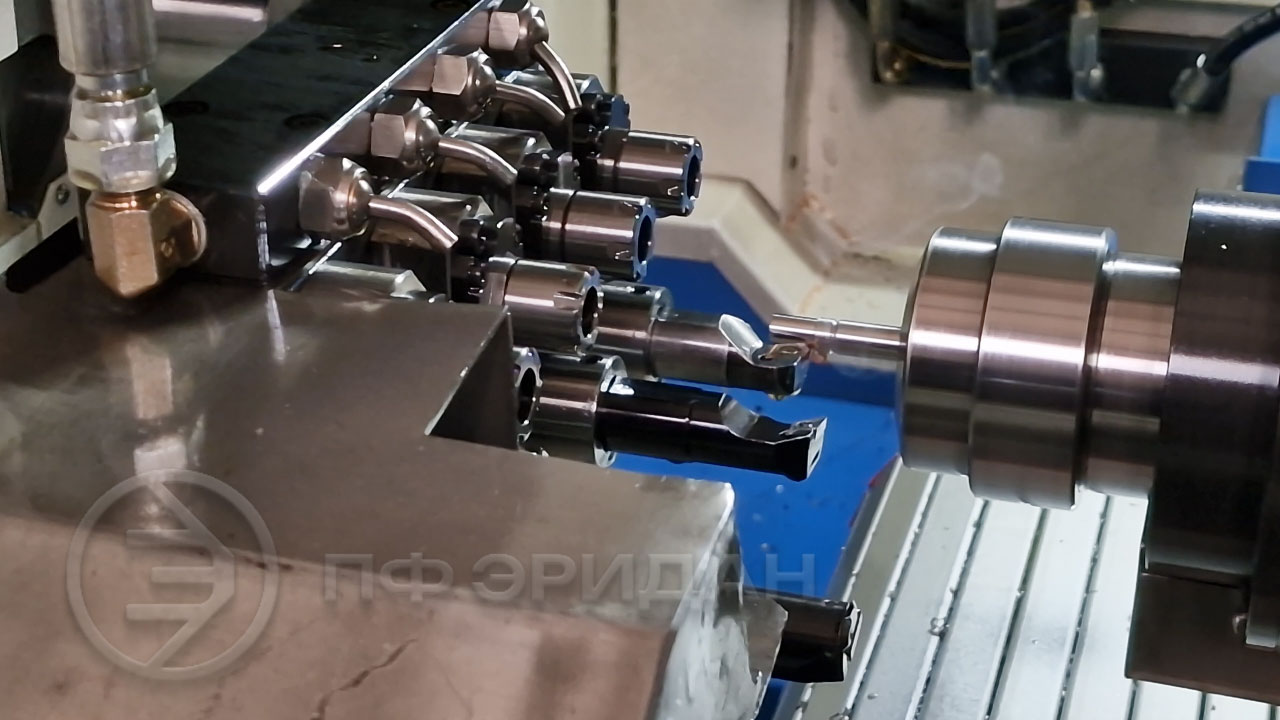
Токарно-расточная обработка разрешает создавать отверстия и внутренние поверхности с соблюдением значений, которые есть в эскизе. Она нужна, когда важно повторение формы и размеров полостей внутри детали на 100 %. Расточка при этом выполняется в продольном, поперечном и вертикальном направлении.
ПФ Эридан работает с разными материалами и подбираем для проекта подходящий способ расточки, чтобы сэкономить сырьё и получить результат, указанный в проекте и которого ожидает клиент.
Работы выполняются на фрезерном станке. Это одна из причин, почему иногда при оформлении заказа получаем вопрос клиента о том, почему нельзя провести фрезеровку. Однако при фрезеровке заготовка вращается относительно инструмента, а при расточки используется инструмент для работы с отверстиями и канавками, а это требует стабильной фиксации будущего изделия.
В процессе расточки инструмент постепенно снимает один слой материала за другим до достижения нужных параметров шероховатости и формы отверстия. Во время изготовления размеры и другие значения проверяются микрометрами или калиперами для исключения погрешностей.
Фрезерный станок работает с разными сплавами. Для работы используем фрезерные установки Rontek VMC60C и Hwacheon VESTA-1000+, а также токарную установку 16K25. Первые два оборудования подходят для работы с корпусами и фланцами, а последняя – для изготовления валов и осей в машиностроении.
Подробнее о том, с какими металлами работают станки и какие заказы чаще всего выполняют:
| Материал | Популярные проекты для токарно-расточной обработки | Какие особенности токарно-расточной обработки важны для материала |
| Сталь |
|
|
| Чугун |
|
|
| Алюминий |
|
|
| Нержавеющая сталь |
|
|
| Латунь |
|
|
Самые дорогие токарно-расточные работы – для нержавеющей стали, поскольку этот материал требует обязательного использования инструментов с твердосплавным покрытием. Высокая стоимость будет и для титана – у него повышенная прочность и склонность к образованию термических повреждений.
Самые низкие цены на токарно-расточную обработку – у латуни и алюминия. Первый материал мягкий, поэтому хорошо поддаётся резке, а у второго – низкая плотность, что тоже облегчает весь процесс.

Внутренние поверхности у втулок, цилиндров, поршней невозможно обработать с помощью обычного фрезерования. Это необходимо и для деталей со сквозными и глухими отверстиями, которые обычно используются в механизмах и соединениях, где важно строгое соблюдение параметров.
Токарно-расточную обработку также нечем заменить, если в проекте:
Если есть специфические требования по поверхности, она должна быть гладкой или зеркальной, то достичь нужных значений тоже возможно только в результате токарно-расточной обработки.
Станок для токарных и расточных работ незаменим для работы с титаном и нержавеющей сталью, поскольку у этих материалов большое сопротивление в процессе резки, а установка и специальные настройки позволяют избежать вибраций и колебаний, что увеличивает точность. Оставляйте заявку на сайте, и сотрудники подберут материал для проекта (также работаем с давальческими сплавами) и сделают деталь, которая на 100 % подойдёт к механизму и узлу в оборудовании.


Обычная токарная обработка подходит для работы с внешними поверхностями деталей — например, обточка вала или нарезка резьбы. А токарно-расточная позволяет точно обрабатывать внутренние отверстия — расширять, выравнивать и доводить их до нужного диаметра с высокой точностью. Это важно, если в деталь будет вставляться другой элемент: ось, вал, втулка — и нужен идеальный зазор или плотная посадка. Без расточки не получится добиться нужной точности и гладкости внутри отверстия.
Да, именно токарно-расточная обработка часто используется для восстановления изношенных посадочных мест, например, в корпусах, фланцах, втулках или подшипниковых узлах. Сначала отверстие растачивается до правильной формы, затем при необходимости устанавливается втулка или производится наплавка с последующей расточкой под нужный размер. Это экономит деньги на замене всей детали и даёт ей вторую жизнь.
Да, это одна из причин, почему выбирают именно токарно-расточную обработку. Она позволяет гарантировать соосность внутреннего отверстия с внешними базами детали, что критично, например, при сборке механизмов с вращающимися элементами. Мы выставляем заготовку по контрольным точкам, чтобы расточка шла строго по оси, а не «уходила» — как это бывает при ручном сверлении или фрезеровке.