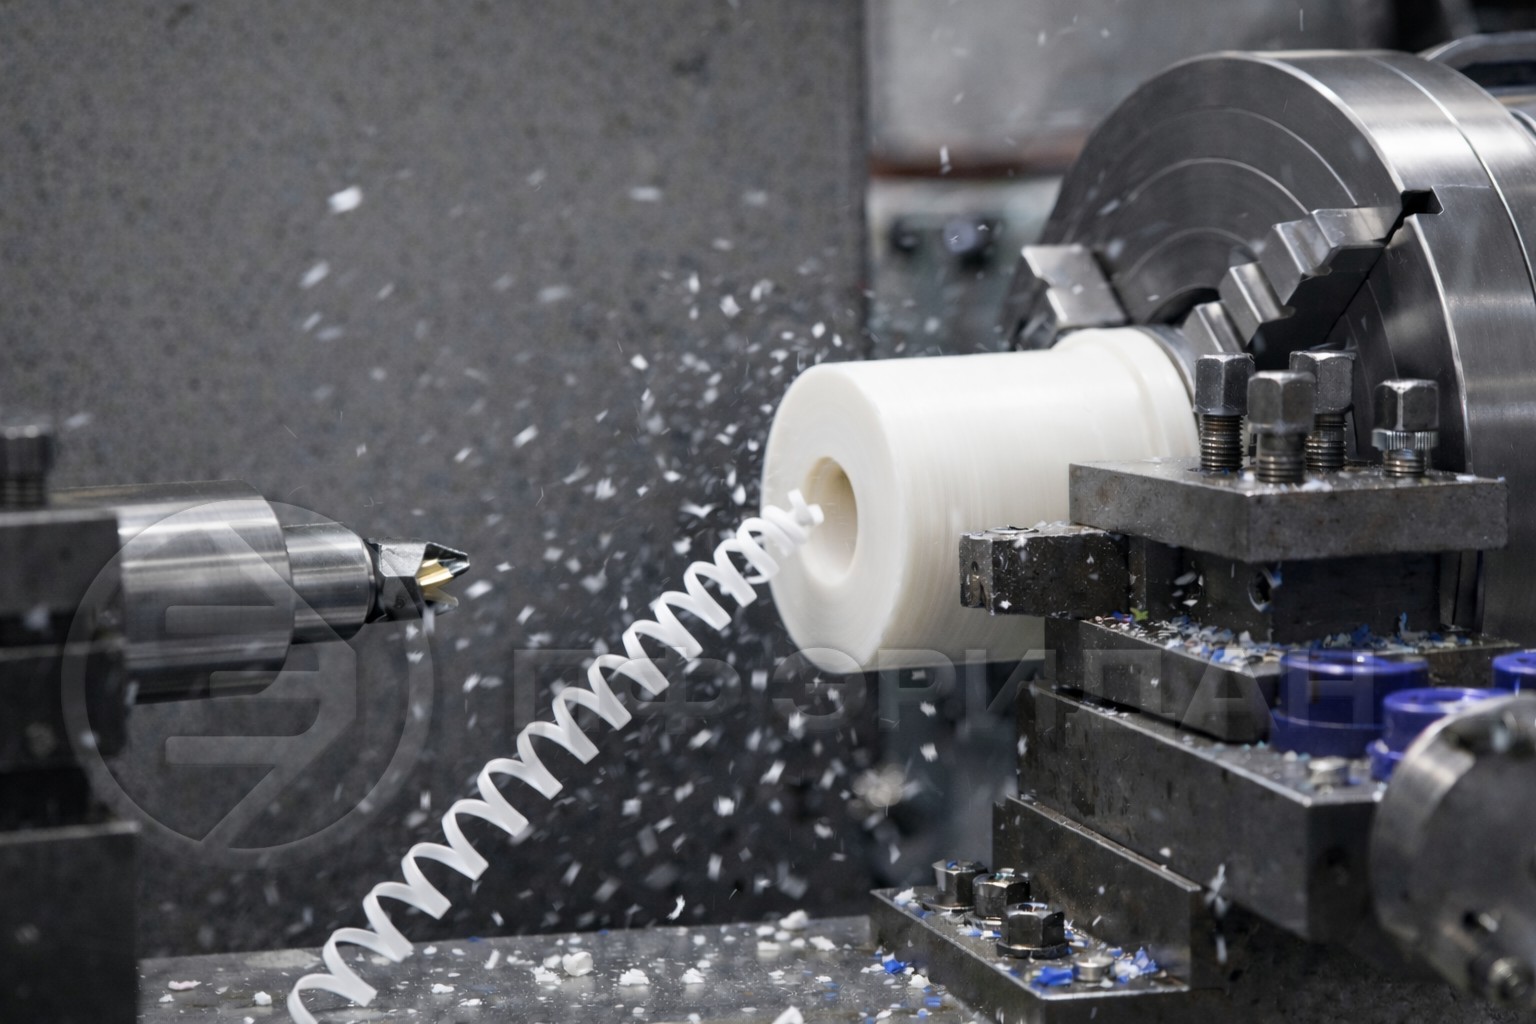
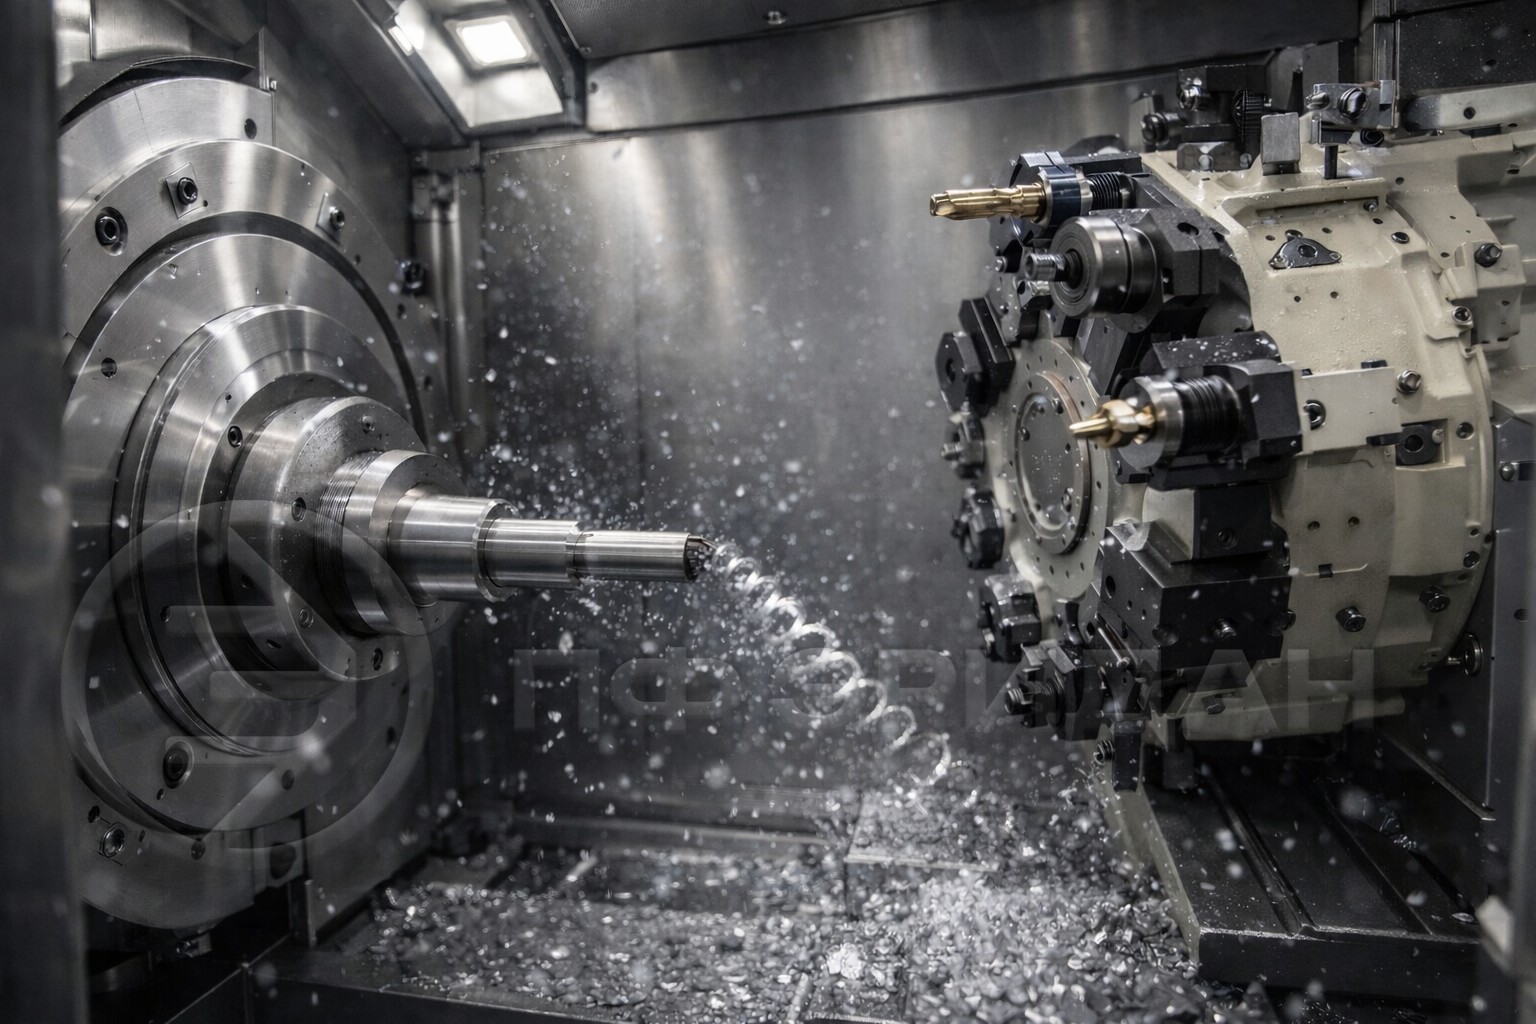
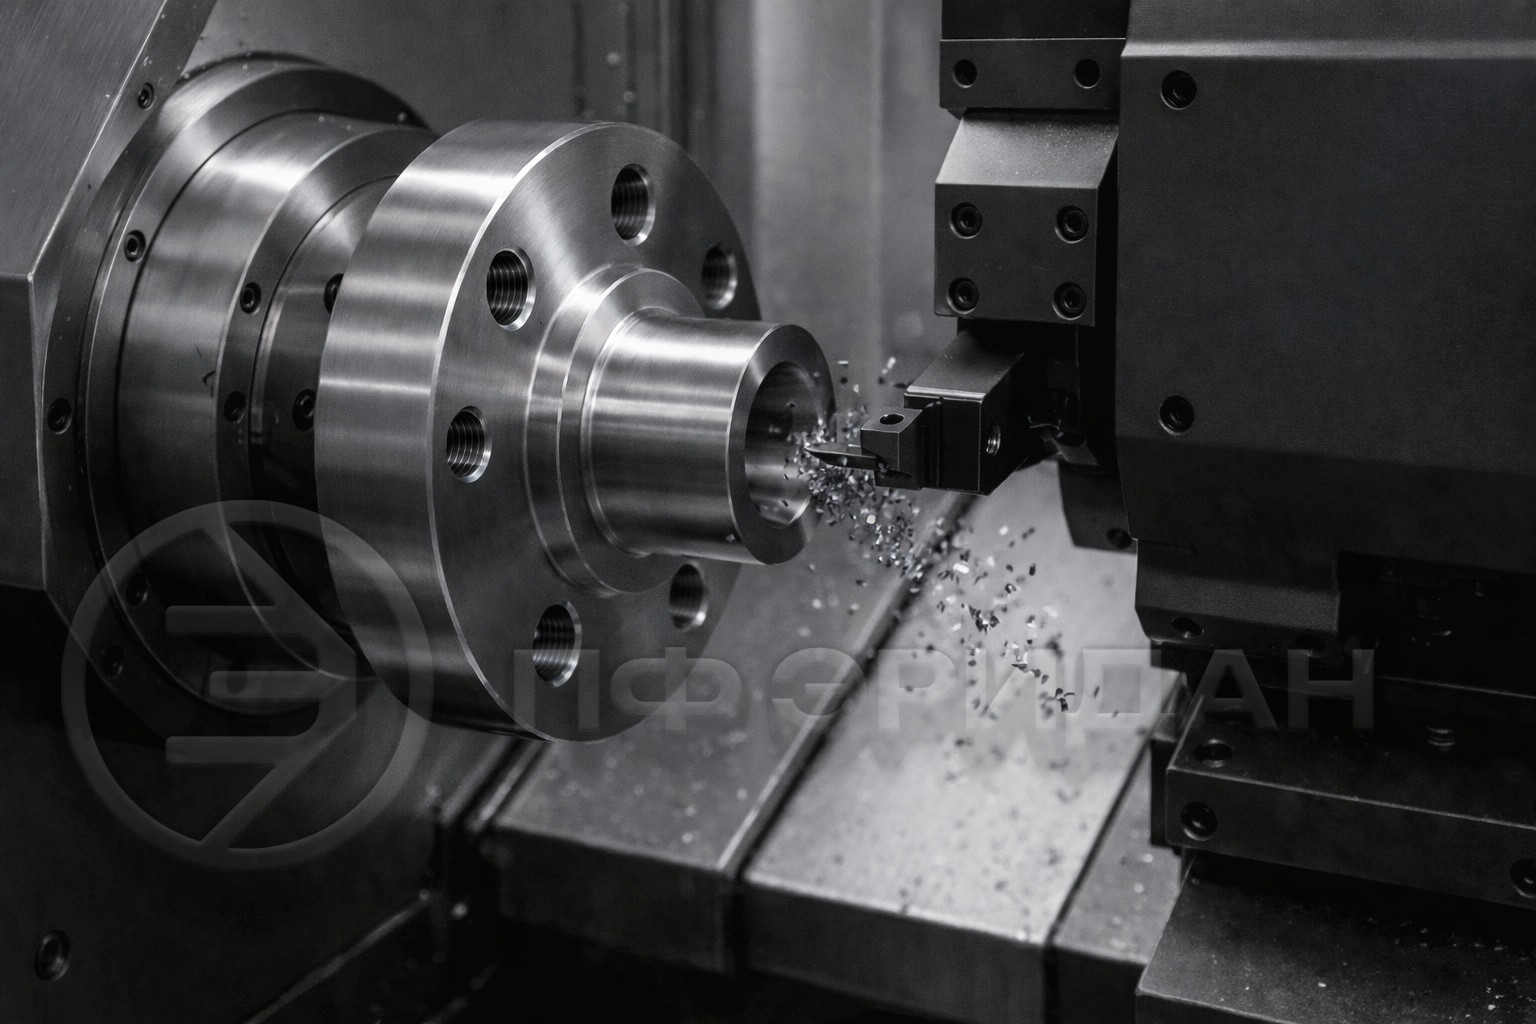
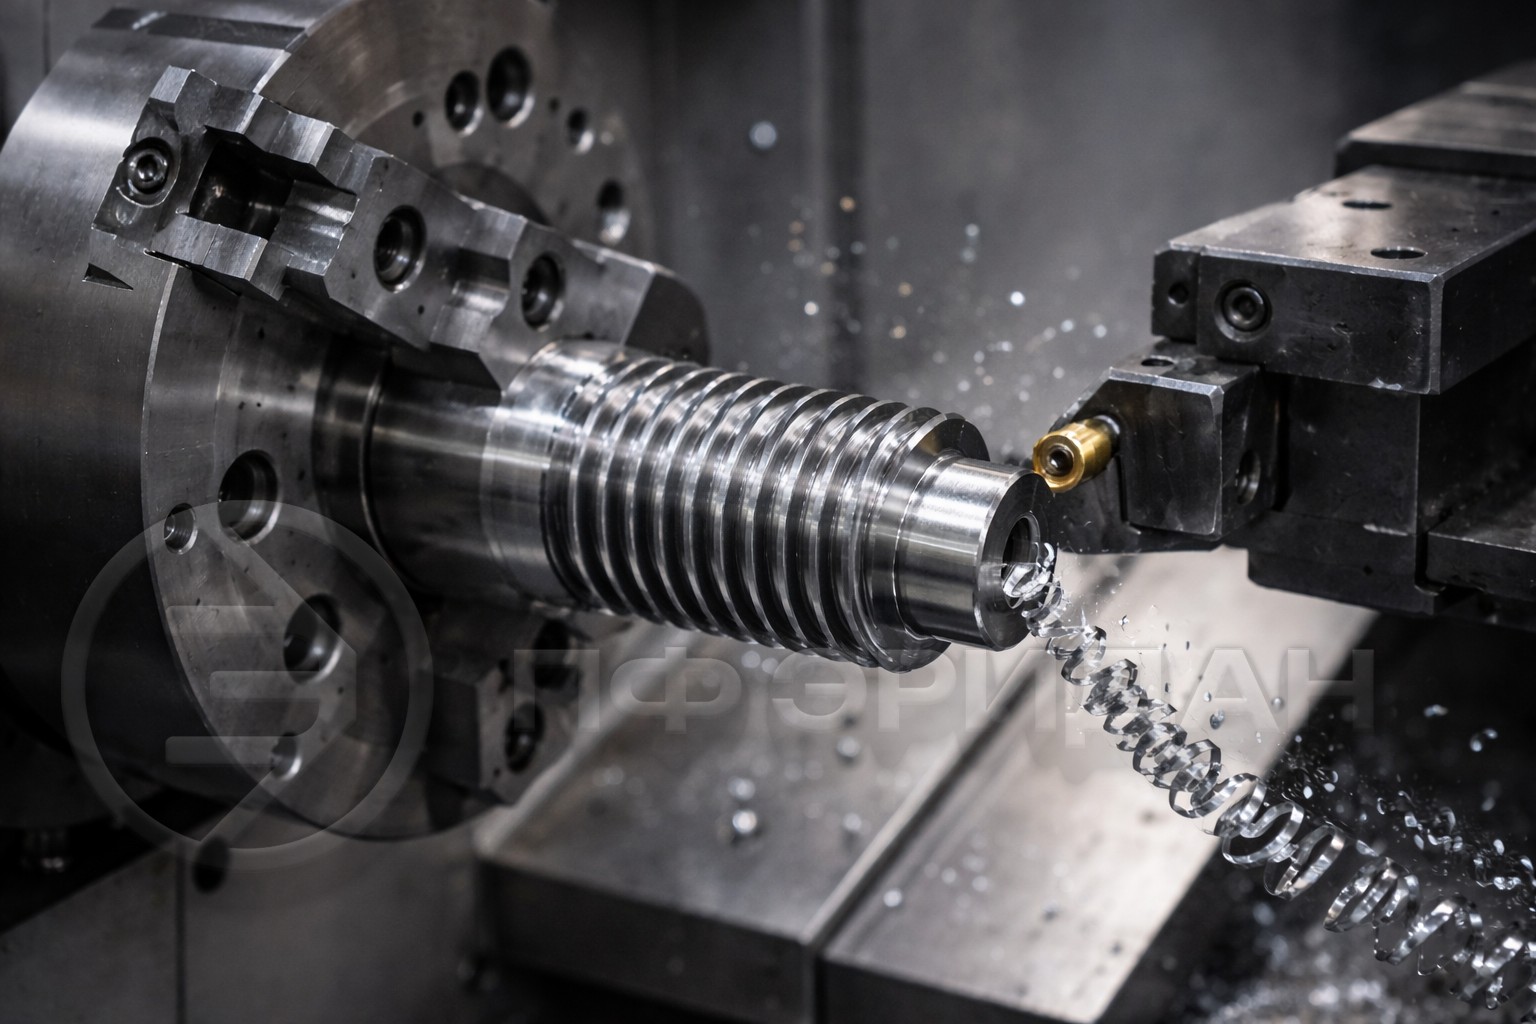
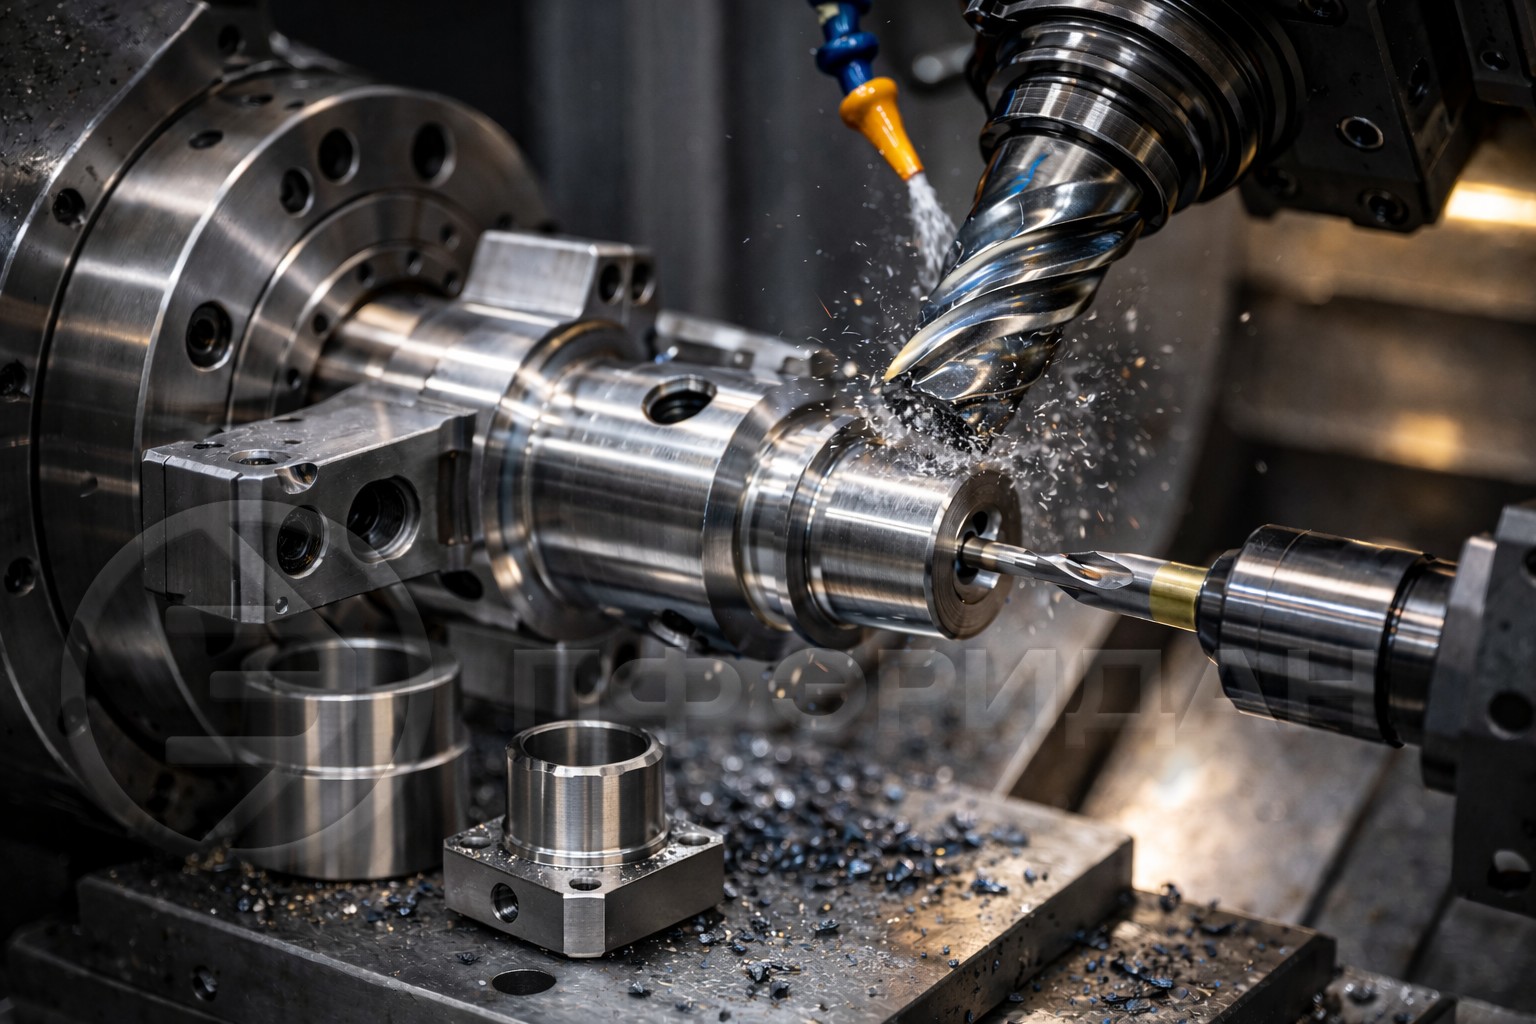
В 86 % случаев при токарной обработке капролона результат портит низкий уровень теплопроводности и небольшая температура плавления. Чтобы деталь из этого вида полимера получилась точно такой как в чертеже, необходимо настроить теплоотвод. Слишком высокие температуры также могут испортить материал и изменить параметры готового изделия.
В компании «Эридан» для работы с полимером используем инструмент для цветных металлов или пластика. Капролон – достаточно приятный в работе материал, но при работе с ним необходимо соблюдать некоторые тонкости, чтобы качество элемента получилось как в чертеже.
Для соблюдения правильной технологии обработки сначала необходимо выбрать инструмент – лучше всего подойдёт резец из твёрдого сплава.
В отличие от фторопласта, полиацеталя и полиамида (которым далеко не всегда нужны СОЖ) для капролона требуется минимальное охлаждение (инертные газы, воздушное охлаждение), средняя скорость обработки (от 100 до 300 м/мин) – важно не допустить перегрева материала и обеспечить плавную работу станка. Подачу часто выполняем на 0,1-0,5 мм/об, чтобы убрать лишний полимер без образования неровностей.
Настройка режимов производства на станке зависит от конкретного проекта и требований к качеству. Операторы подбирают параметры основываясь на знаниях о конкретном виде материала и о том, как меняются его качества в процессе токарной обработки.
Прозвучит неожиданно, но финальное изделие часто портится из-за неправильного крепления – в самом начале уже необходимо обеспечить равномерное давление зажима по всей площади заготовки, поскольку капролон склонен к деформации. Грамотная фиксация позволяет получить нужную геометрию и размеры элемента. Отправьте запрос онлайн, чтобы мы рассказали о всех особенностях производства и быстро подготовили деталь для вас.
Для каждого проекта используем тот или иной комплекс операций на станке. Помимо черновой и чистовой обработки существуют и другие способы изготовить деталь из капролона – это ещё одна причина, почему сразу стоит обратиться к профессионалам.
Виды токарной обработки полимера и для каких проектов они используются:
| Комплекс операций | Для каких деталей нужен |
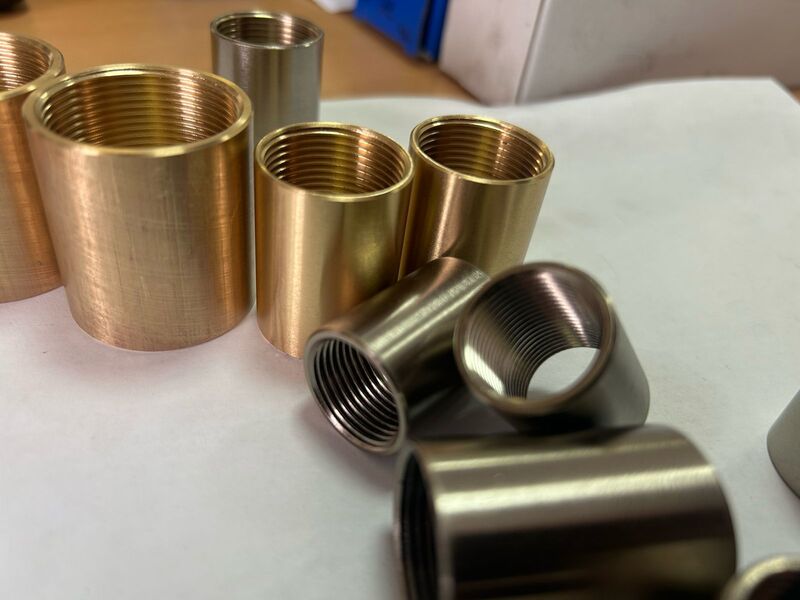
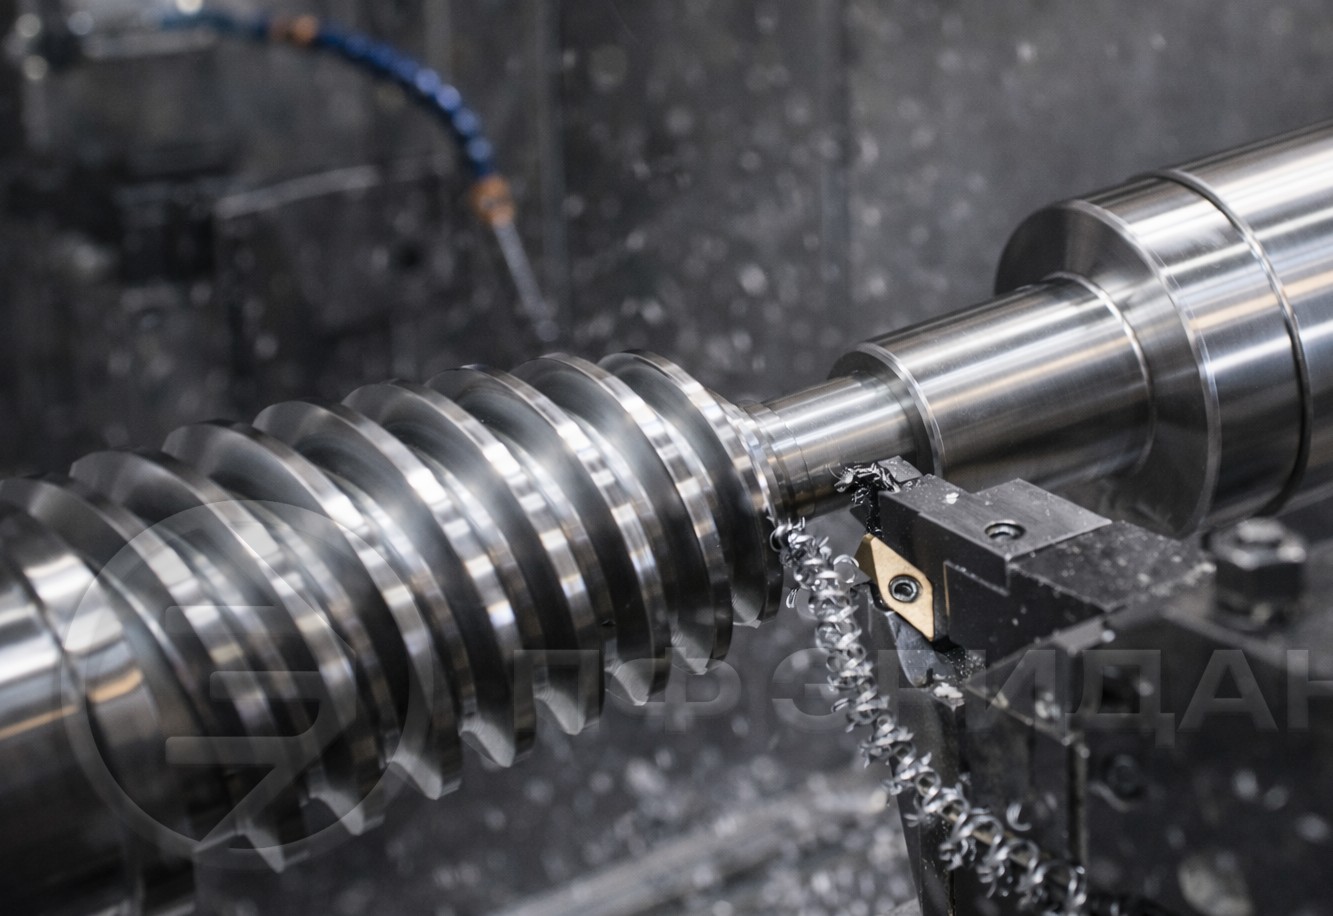
| Резьбовой – вытачка соединений для надёжного сцепления деталей для будущего монтажа |
|
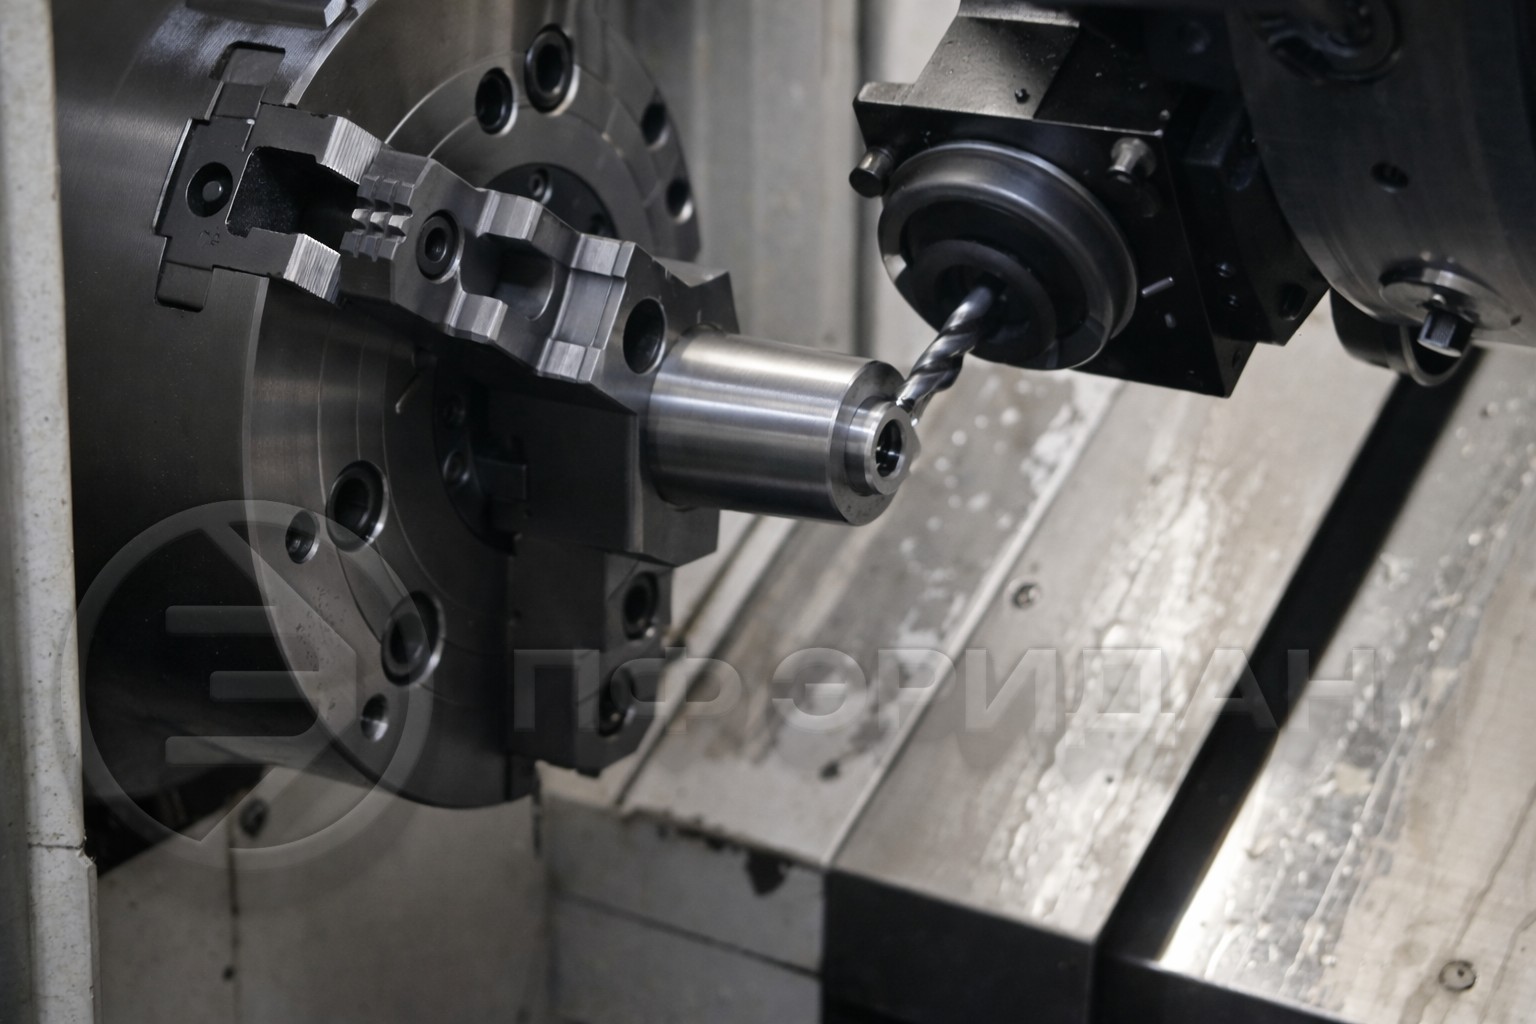
| Обработка глубоких поверхностей – изготовление полых деталей в форме цилиндра, а также втулок и корпусов (любых элементов требующих внутренней обработки) |
|
| Прецизионный – создание деталей, требующих минимального воздействия на структуру поверхности и высокой точности |
|
В некоторых случаях комбинируем несколько способов изготовления на одном оборудовании, чтобы достичь нужного размера, формы, а также улучшить механические характеристики изделий.
Одной из частых проблем при изготовлении элементов из капролона на токарном станке является подбор инструментов – считается, что если материал мягкий, то для него можно использовать и стандартный металлический резец. Однако он не подходит для полимера, поскольку провоцирует сильный нагрев, из-за чего ухудшаются качества материала.
Кстати, при обработке капролона важен и контроль температуры, а также фиксация будущего изделия. Первое вызывает деформацию поверхности, а второе нарушает форму готового элемента. По этой причине при работе с капролоном оператор также уделяет время подбору фиксатора, с помощью которого можно достичь правильного положения детали без сильного давления.
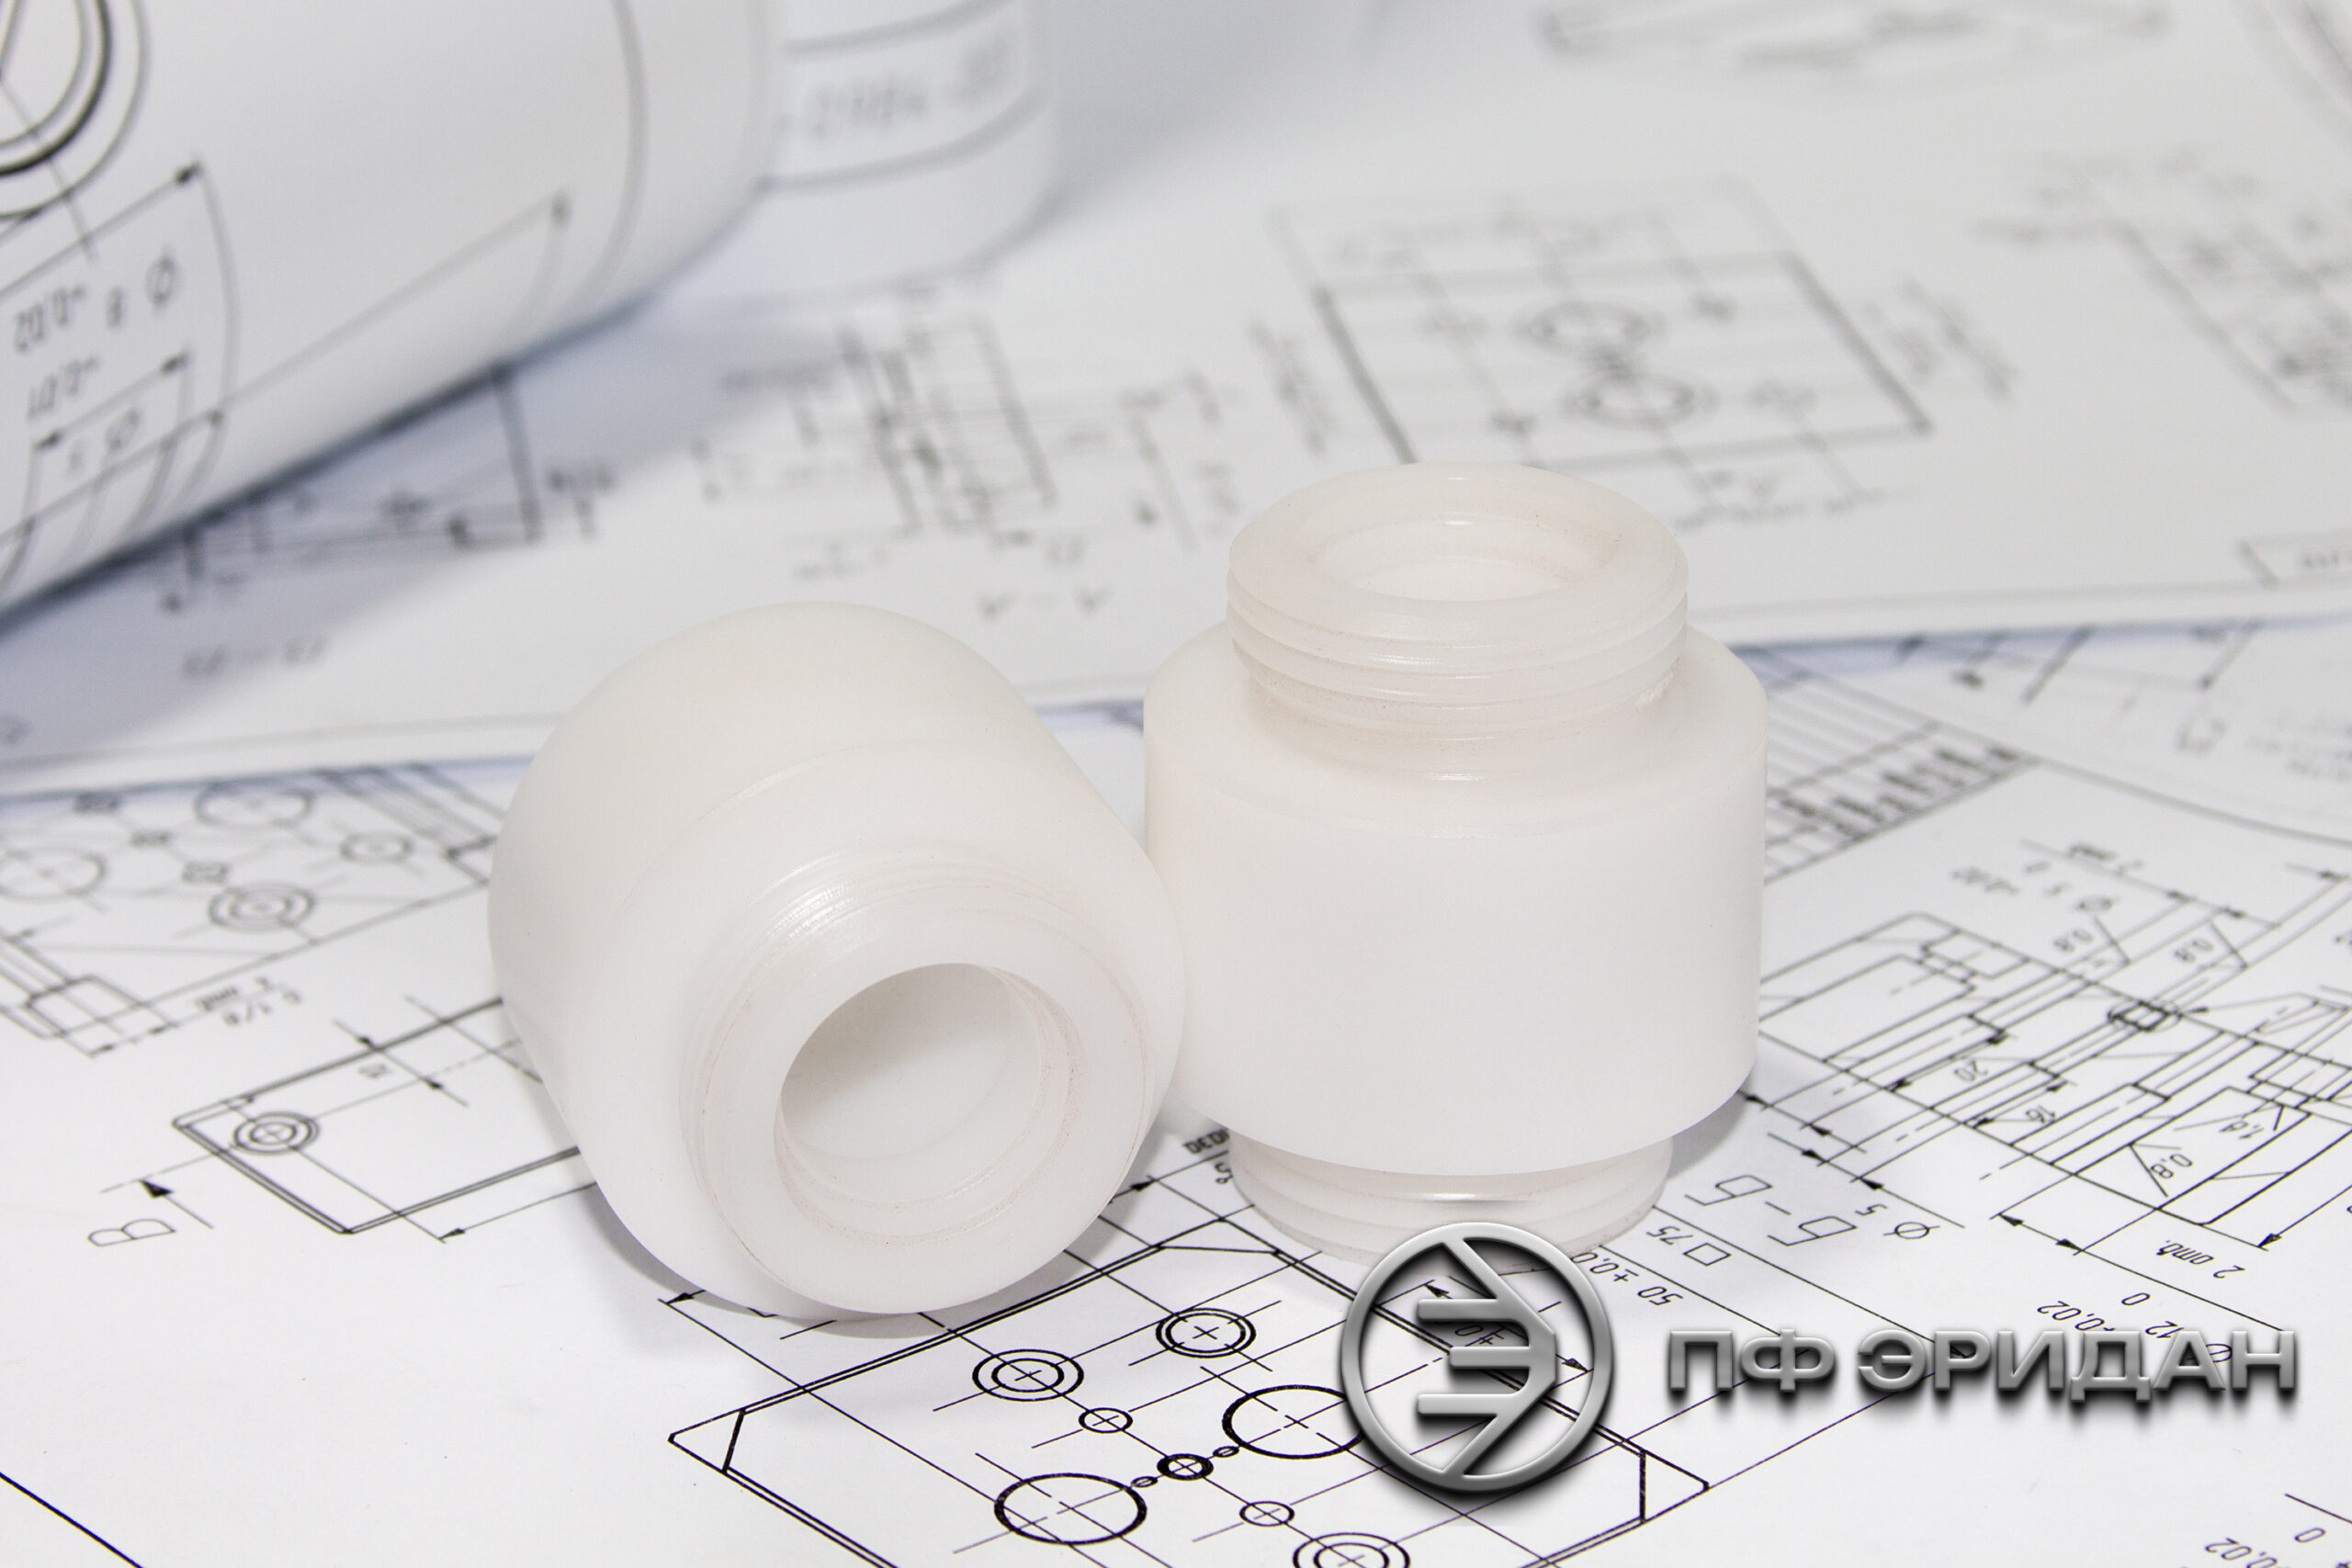
Токарная обработка незаменима для проектов, где даже незначительные изменения от заданных параметров в готовом элементе могут испортить весь функционал. Изготовление детали из полимера на станке этого типа также позволяет добиться высокого уровня гладкости поверхности, что увеливает срок эксплуатации изделия.
Другие результаты, которых позволит достичь обработка данного типа:
После обработки капролона на токарном станке оператор обязательно осматривает готовую деталь и при необходимости проводит финишную отделку – полирует, шлифует и наносит защитные покрытия – масло, воск, UV-стойкий лак, фторполимер.


Да, это популярная практика. Капролон зачастую легче, дешевле и тише в работе, чем металл. Его можно использовать вместо бронзовых или стальных втулок, а также направляющих и прокладок. Мы часто перерабатываем старые чертежи или образцы, заменяя металл на капролон, если этого позволяют нагрузки. Кроме того, капролон отлично работает в условиях трения без смазки, не боится влаги и не подвержен коррозии.
Идеально — прислать чертёж, но если его нет — достаточно фото, описания и размеров. Мы работаем даже с «на глаз» снятыми параметрами или повреждёнными деталями. Часто клиенты приносят старую втулку или шестерню, и мы полностью воспроизводим её, а при необходимости — улучшаем конструкцию. Это особенно удобно, если оригинальные запчасти больше не выпускаются.
Срок зависит от объёма и сложности. В среднем:
Одиночная простая деталь — 1–2 дня;
Мелкая партия до 10 шт. — 2–4 рабочих дня;
Сложные или фасонные изделия — до недели.
Если нужно быстро — есть возможность срочной обработки, особенно если материал уже есть в наличии. Мы заранее согласуем сроки, чтобы вы могли планировать свою сборку или ремонт.