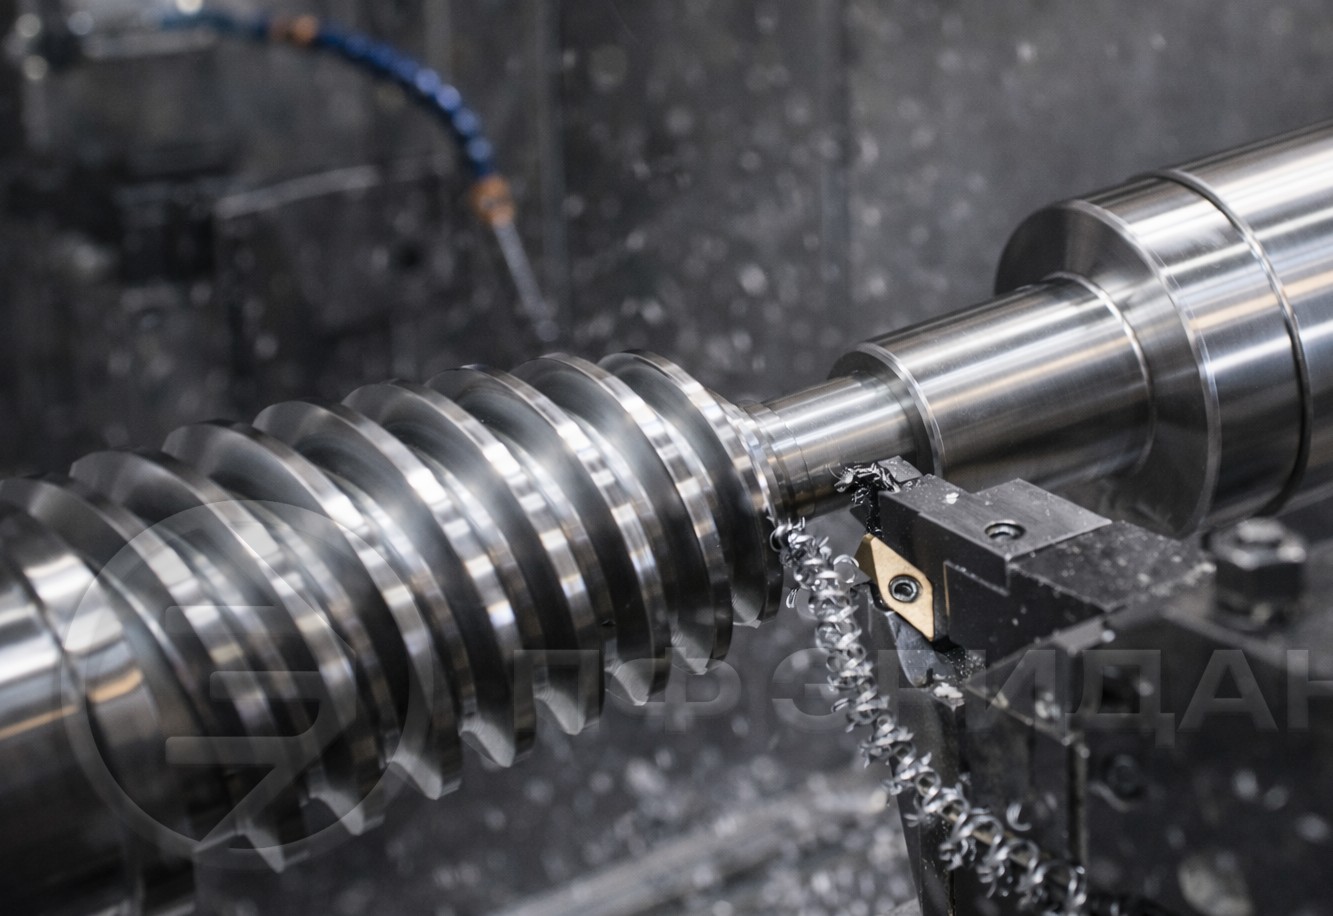
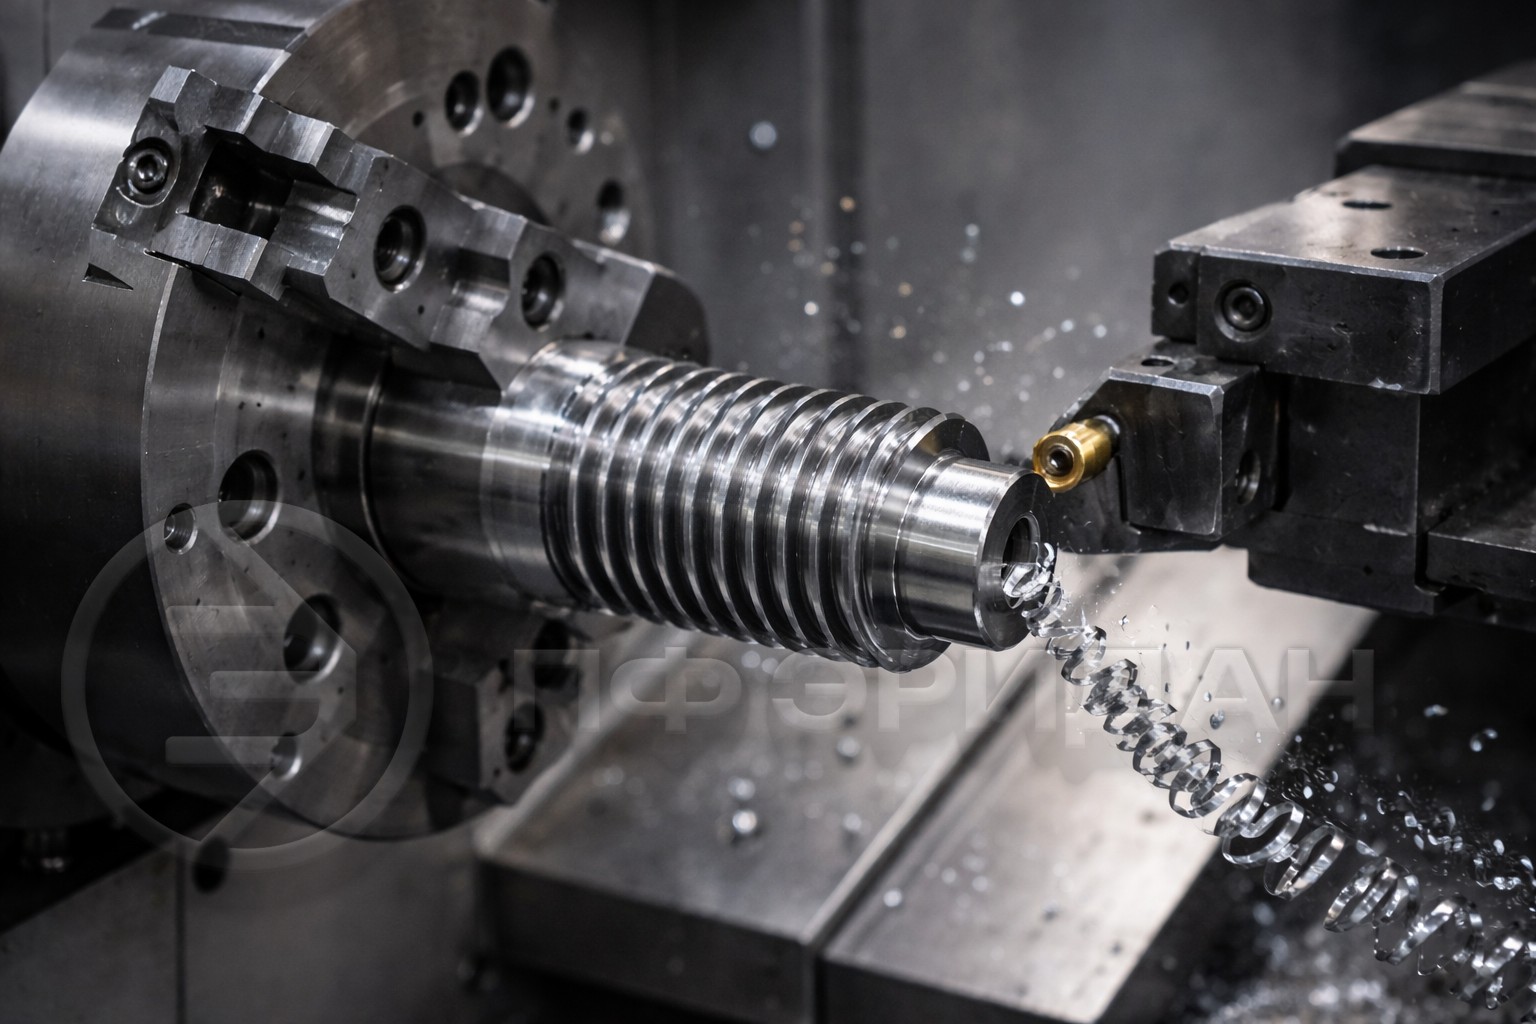
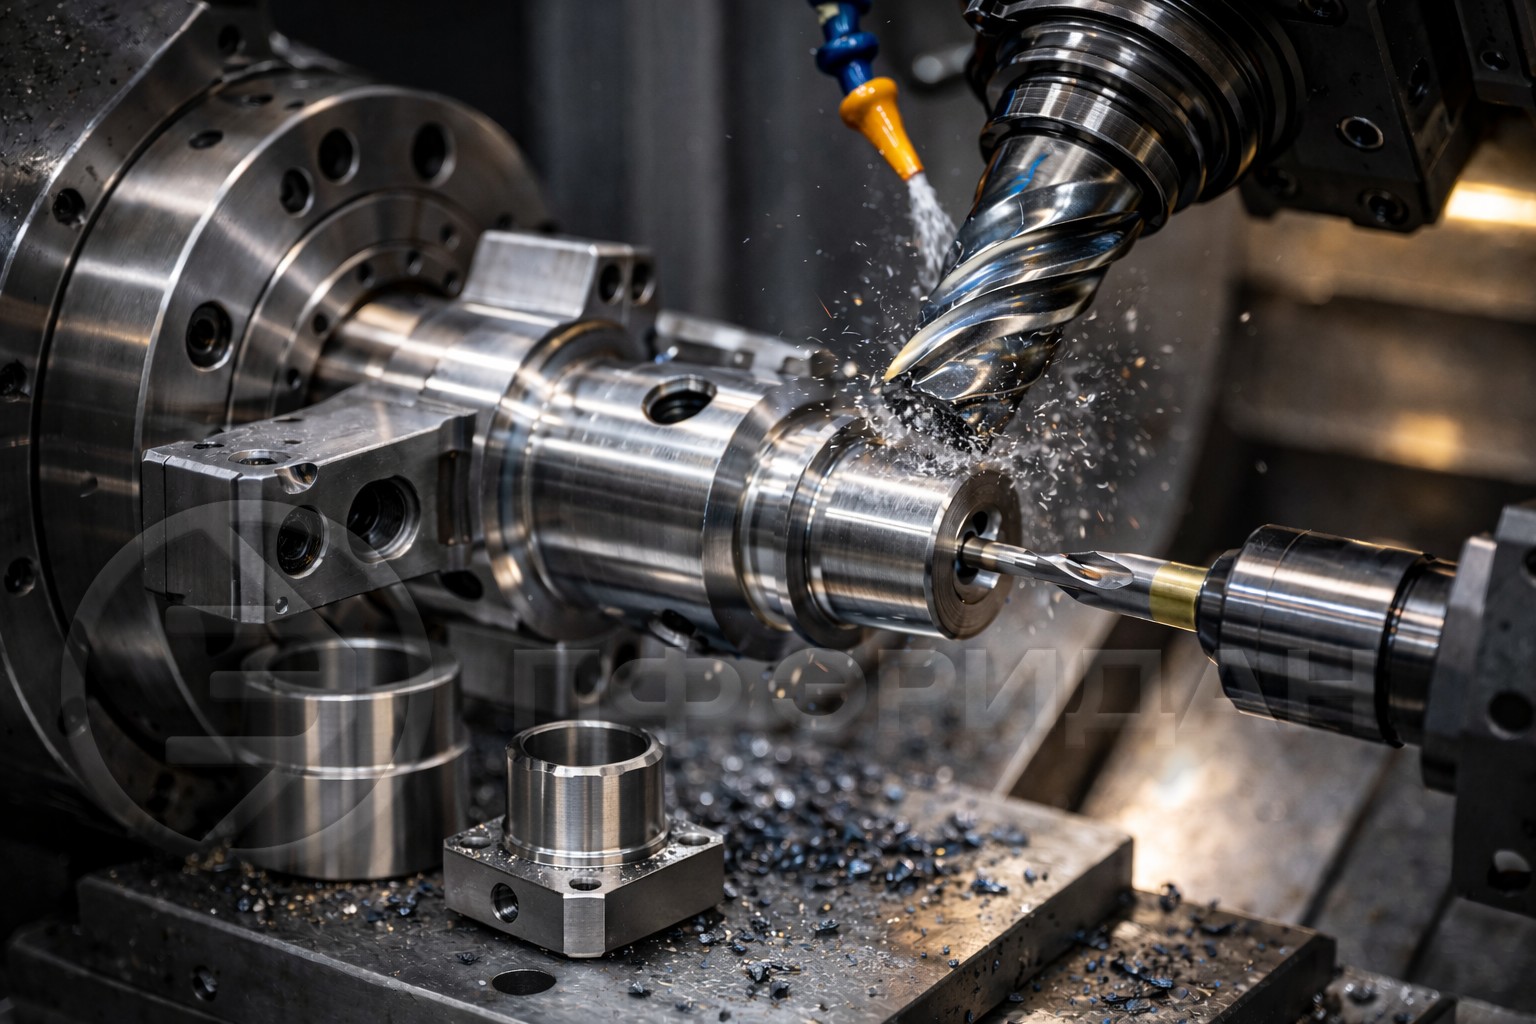
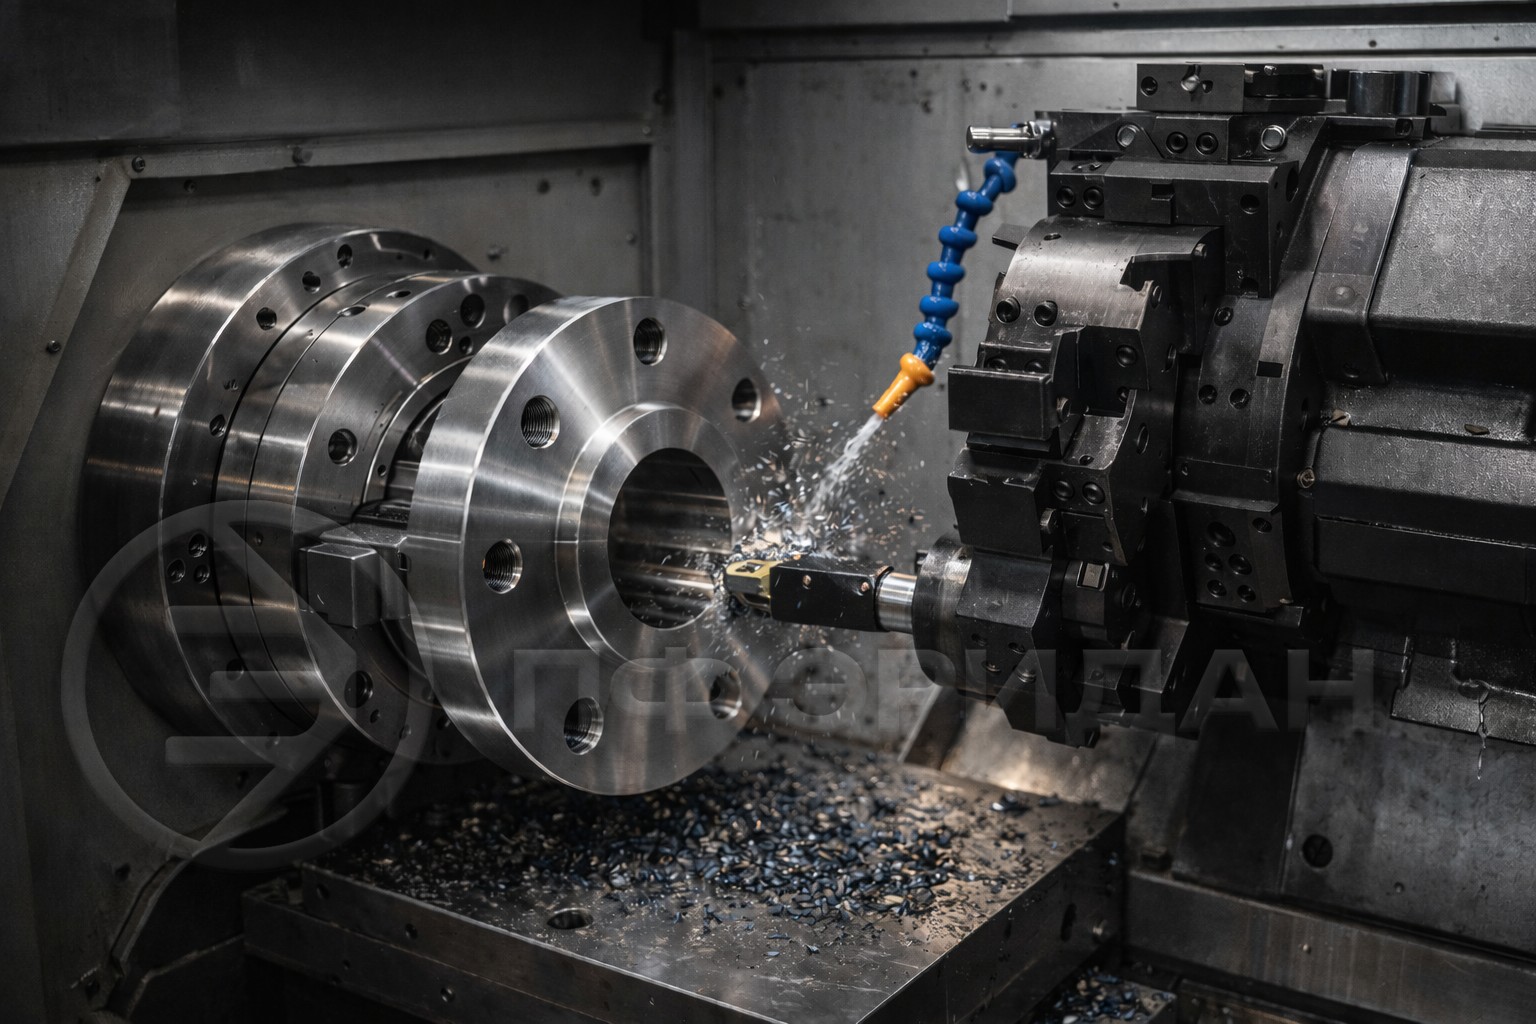
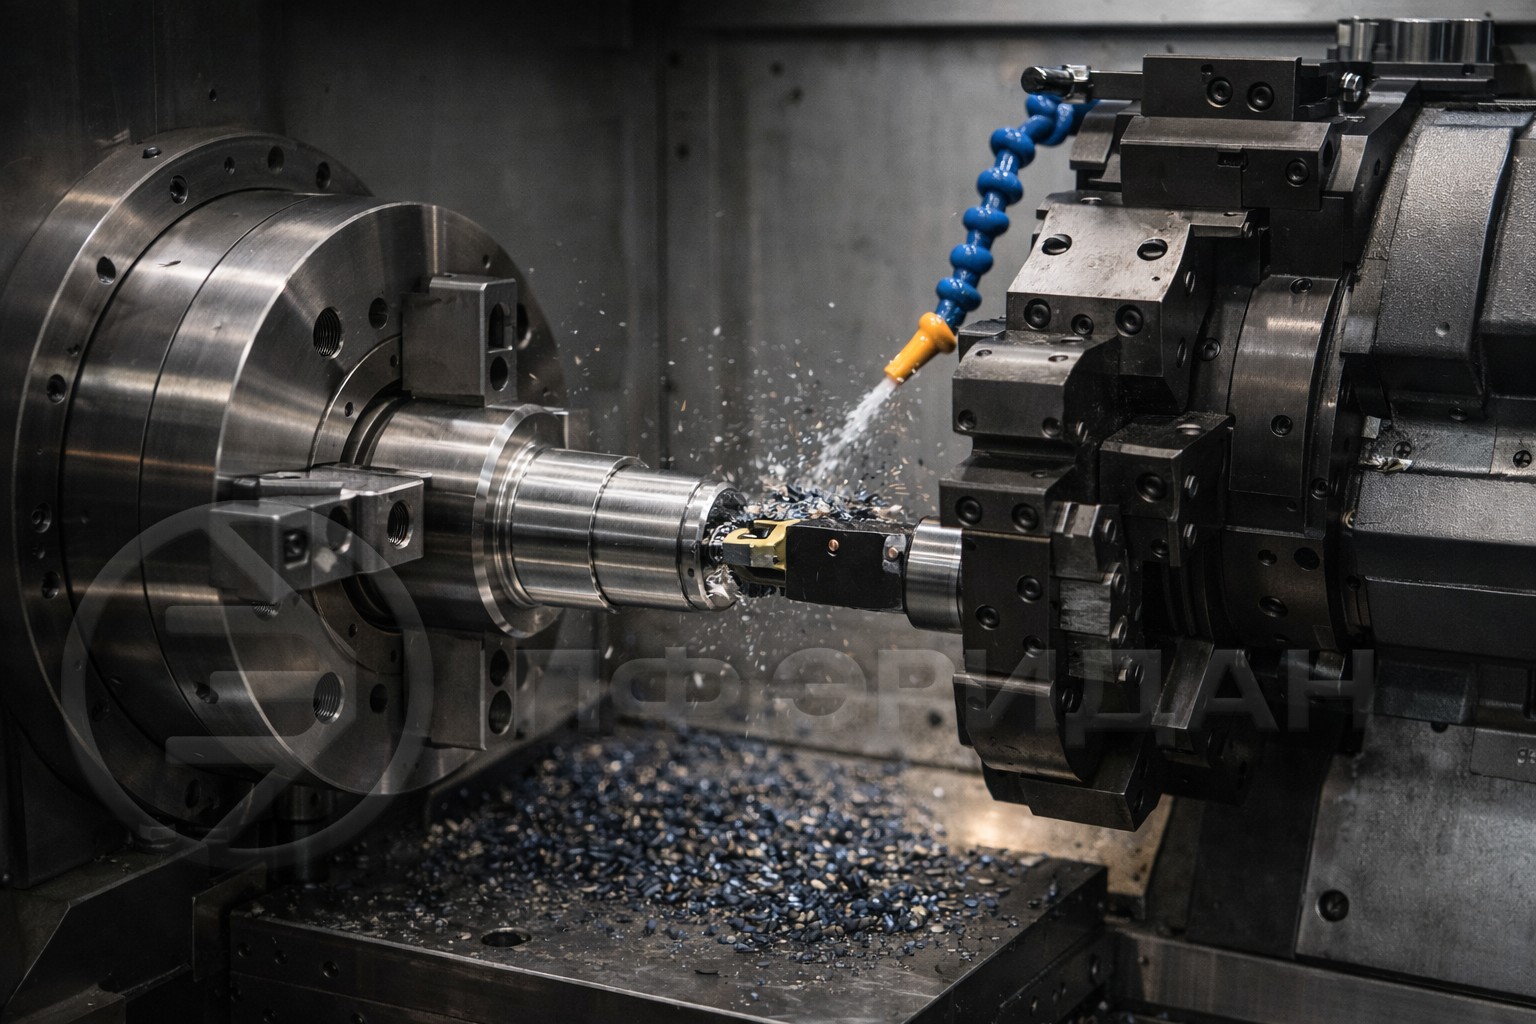
Данный материал – один из самых часто используемых для комплектующих в промышленности, поэтому кажется, что с ним точно не должно быть проблем. Однако обработка нержавеющей стали на токарном станке имеет нюансы, которые зависят от характеристик материала – повышенной вязкости, способности моментально нагреваться в области реза.
Многое зависит от конкретного сплава и его качеств, поэтому операторы компании «Эридан» точно знают особенности каждого материала. Работаем с разными видами стали, подбираем сплав под конкретное изделие и проект.
Работа с нержавеющей сталью имеет три главных проблемы – деформационное упрочнение, образование большого количества стружки и низкую теплопроводность.
Последнее означает, что во время обработки в зоне резки температура сильно повышается, это приводит к образованию наклёпа. Последний увеличивает нагрузку на резак, создавая вибрации – по этой причине резку выполняют не твердосплавными приспособлениями, а жёстким и острым инструментом с покрытием ISO M или PVD на небольшой скорости.
Если предполагается работа с давальческим материалом, то нужно обязательно сообщить точную марку стали – существуют классические варианты с пониженной вязкостью или мягкие, которые сильно пружинят. В любом случае, оператор подбирает характеристики на оборудовании в соответствии с химическим составом сплава, поэтому чёткое название материала от клиента необходимо для быстрого и качественного результата.
Другой момент, о котором важно помнить во время токарных работ с нержавейкой – подача охлаждающих жидкостей. СОЖ позволяют избавиться от жира на поверхности сплава и препятствуют упрочнению металла – благодаря этому обработка проходит намного проще.
Другие тонкости работы с этим видом стали:
Также важно контролировать глубину реза и чтобы смазочно-охлаждающая жидкость попадала точно в область реза, а не вбок – для черновой обработки оператор обычно делает от 1 до 3 мм, для чистовой – от 3 до 5 мм.
Прежде чем приступить к обработке операторы выполняют тестовый рез, чтобы подобрать скорость, подачу и глубину реза. Плюс мастер помнит об остаточных напряжениях, поэтому проводит отжиг во избежание деформаций и растрескивания во время дальнейшей обработки.
Для отделки используем несколько видов резцов, включая подрезные, отрезные, проходные.
Для этого вида стали также используем твердосплавный резец с положительной геометрией и износостойким покрытием. Чаще всего выбираем покрытия TiAlN, TiCN - они уже давно стали золотым стандартом токарной обработки, поскольку прекрасно подходят для резки при температурах 900-1000 °C, уменьшают адгезию, позволяют работать на большой глубине и подаче.
Характеристики, которым отвечают токарные установка для отделки нержавеющей стали:
Для работ используем установки с ЧПУ - они прекрасно справляются с криволинейными образующими и сложной поверхностью.
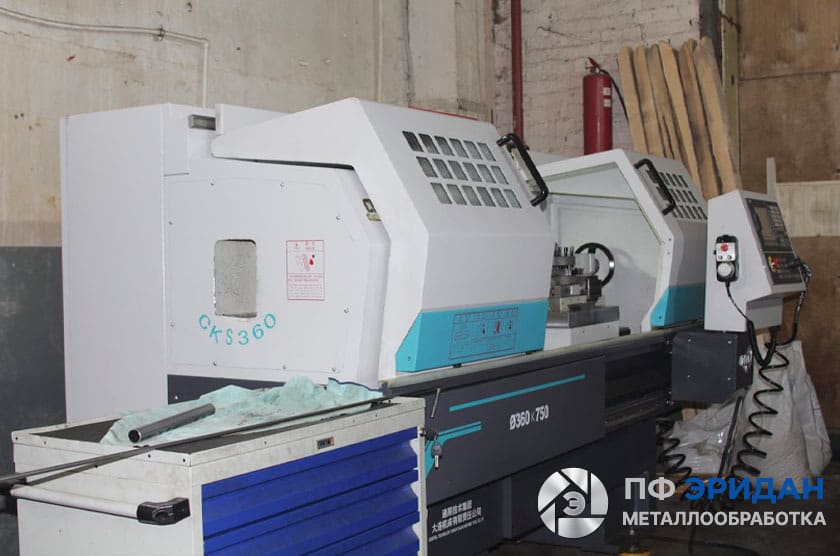
Как уже было сказано выше, отделка деталей на токарной установке позволяет получать сложные геометрические формы с внутренней и внешней резьбой, сложным профилем, цилиндрическими и коническими поверхностями. При этом элемент получается точно как в чертеже и не требует большой доработки.
Токарная обработка нержавеющей стали незаменима и для следующих проектов:
Только обработка на токарном станке может обеспечить высокий уровень герметичности соединений, резьбы и уплотнений, а также чистоту поверхности. Оставляйте заявку на сайте, чтобы получить качественную деталь и гарантии, что после обработки нержавейки на токарном станке не потребуется дополнительно доделывать элемент.


Токарная обработка нержавеющей стали — это процесс, при котором заготовка вращается на токарном станке, а инструмент снимает с неё слой металла, придавая нужную форму.
Из нержавейки изготавливают:
втулки, оси, фланцы, шпильки,
валы, гайки, шайбы,
корпусные детали, заглушки,
фитинги, элементы трубопроводов,
декоративные детали, которые не ржавеют и сохраняют вид.
Нержавеющая сталь прочная и устойчивая к коррозии, но её сложно обрабатывать — требует высокой точности, острых резцов и правильной настройки станка.
Нержавейка — капризный материал. Вот основные сложности:
Высокая вязкость: металл «тянется» за резцом, а не срезается чисто.
Плохое теплоотведение: зона резания быстро нагревается, возможен перегрев инструмента.
Твёрдость: режущий инструмент тупится быстрее, особенно при серийных заказах.
Склонность к налипанию: образуется стружка с залипанием на кромке резца — ухудшается качество поверхности.
Поэтому токарь использует твердосплавные инструменты, правильную СОЖ (смазочно-охлаждающую жидкость), медленные проходы и жёсткую фиксацию.
Конечно. Это самый надёжный способ получить нужную деталь. Принимаются:
Чертежи в PDF, DWG, DXF.
Эскизы от руки (с размерами).
3D-модели в формате STEP, STL.
Или даже реальный образец, если у вас нет документации.
Если есть только идея, специалисты могут помочь составить чертёж и предложить техническое решение. После согласования параметров и сроков заказ отправляется в производство.